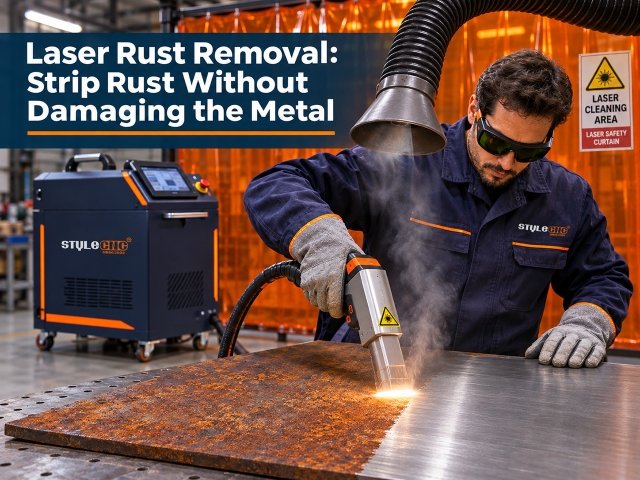
Máquina láser para eliminar el óxido: Cómo funciona la limpieza láser
2026-11-06Lectura de 5 minutosBy Carrie

Máquina láser para eliminar el óxido: Cómo funciona la limpieza láser

Una máquina láser para eliminar el óxido lo elimina mediante pulsos láser que la capa oscura de óxido absorbe y vaporiza, mientras que el metal base más brillante refleja la mayor parte del haz y permanece intacto. El proceso no utiliza arena, productos químicos ni agua, por lo que no es necesario comprar ni limpiar ningún abrasivo. Las máquinas de pulsos limpian con delicadeza las piezas de precisión; las máquinas de onda continua eliminan el óxido más resistente y la pintura con mayor rapidez y eficacia.
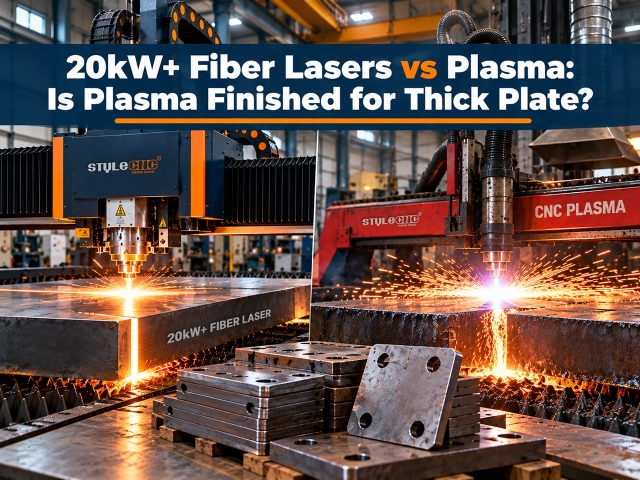
Láser de fibra de más de 20 kW frente a plasma para láminas metálicas gruesas
2026-11-04Lectura de 6 minutosBy Charles

Láser de fibra de más de 20 kW frente a plasma para láminas metálicas gruesas

El plasma aún no ha alcanzado su máximo potencial, pero su ámbito de aplicación se ha reducido. Un láser de fibra de 20 kW ahora supera a un sistema de plasma de 300 A en acero al carbono e inoxidable de hasta unos 20 mm, y los láseres de 30 a 40 kW están acortando la brecha en el rango de 20 a 50 mm con bordes más limpios y menos trabajo secundario. El plasma sigue siendo la mejor opción en cuanto a coste inicial, en placas muy gruesas y en talleres donde el corte estructural en bruto y la baja inversión inicial son más importantes que la precisión.

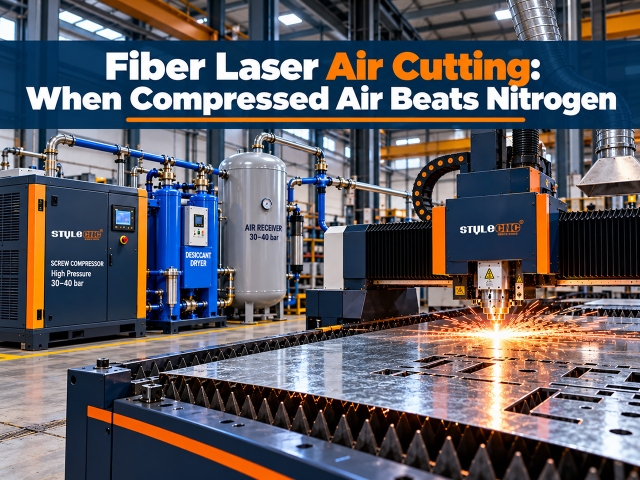
Corte por láser de fibra con aire frente a corte por láser de nitrógeno: costes y configuración.
2026-11-02Lectura de 6 minutosBy Jimmy

Corte por láser de fibra con aire frente a corte por láser de nitrógeno: costes y configuración.

El corte por láser de fibra utiliza aire comprimido seco y filtrado, generalmente a una presión de hasta 16 bares, como gas auxiliar en lugar de nitrógeno embotellado. Permite cortar acero dulce de espesor variable, chapa galvanizada y aluminio fino con un coste de gas de entre 0.01 y 0.03 dólares por minuto de corte, frente a los 0.20 a 0.40 dólares del nitrógeno. La desventaja es una ligera coloración de óxido en los bordes de acero inoxidable, por lo que el aire resulta más económico, aunque el nitrógeno sigue siendo la mejor opción cuando se requiere un borde brillante y listo para soldar.

Láser de fibra de fabricación propia frente a subcontratación: Guía de rentabilidad
2026-10-31Lectura de 5 minutosBy Charles

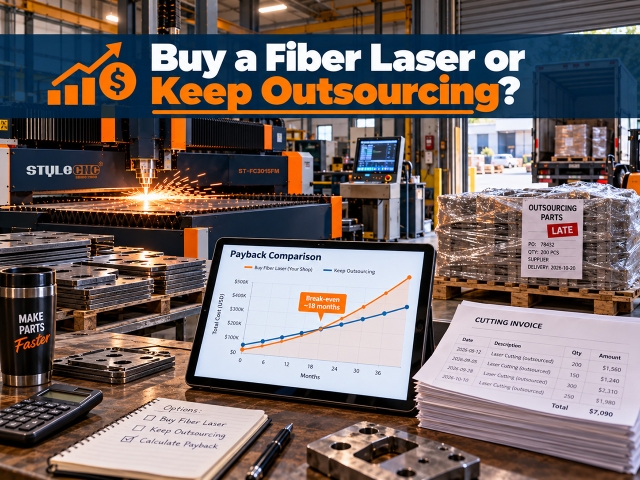
Láser de fibra de fabricación propia frente a subcontratación: Guía de rentabilidad

Llevar el corte láser a la propia empresa suele ser rentable una vez que un taller gasta aproximadamente... $5000 o más al mes en corte subcontratado. A ese nivel, un láser de fibra instalado durante aproximadamente $9Por lo general, una inversión de 0,000 se amortiza en uno o dos años y medio, ya que los costos operativos internos suelen ser una cuarta parte de lo que cobran los servicios de corte láser por hora. A continuación, se muestra información sobre... $2Con un coste de 000 dólares al mes, la subcontratación suele resultar más económica.

Corte láser de biseles: explicación de los biseles en V, Y, X y K.
2026-10-29Lectura de 6 minutosBy Jimmy

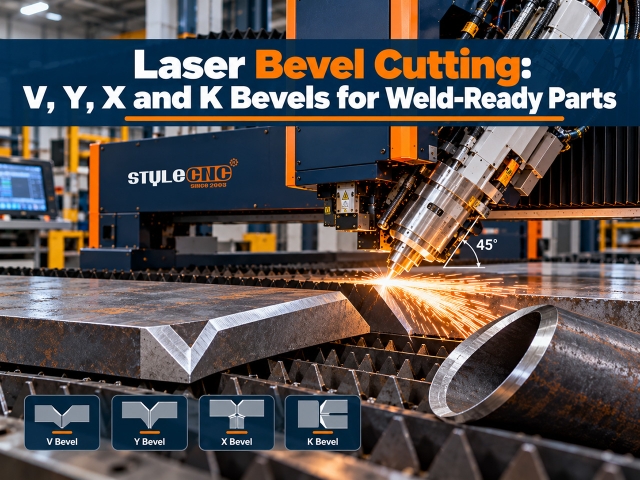
Corte láser de biseles: explicación de los biseles en V, Y, X y K.

El corte por biselado láser inclina el haz láser, generalmente hasta ±45 grados, de modo que el borde de una pieza se corta en un ángulo listo para soldar. 3D El cabezal biselador permite realizar biseles en V, Y, X y K en la misma operación que el corte de contorno, eliminando así el paso de rectificado o fresado que normalmente se utiliza para la preparación de la soldadura. Su rendimiento es óptimo en placas de hasta aproximadamente 25 a 40 mm de espesor y en los extremos de tubos para uniones de tuberías y estructuras.

Coste por hora de corte por láser de fibra: Costes operativos reales
2026-10-29Lectura de 6 minutosBy Hattie

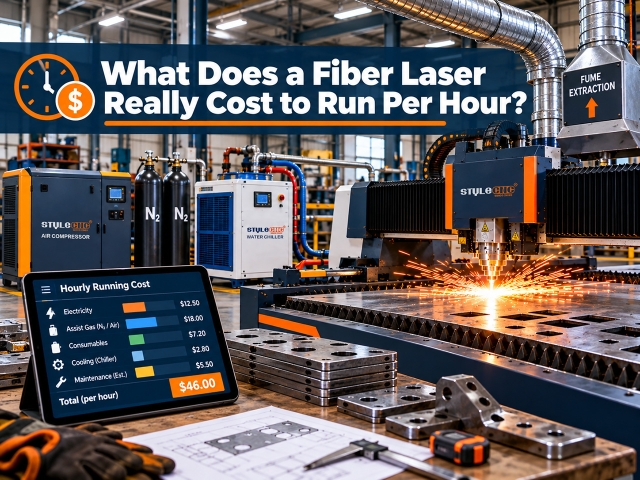
Coste por hora de corte por láser de fibra: Costes operativos reales

Una máquina de corte por láser de fibra suele costar alrededor de $30 hasta $65 por hora de funcionamiento del haz, incluyendo un operador. Sin mano de obra, electricidad, gas auxiliar, consumibles y mantenimiento suman aproximadamente $6 a $40 por hora dependiendo de la potencia del láser y del gas. La electricidad es la línea más pequeña, a menudo $2 a $7 una hora; el nitrógeno y la mano de obra son los más importantes.

¿Cuánto cobrar por cortar metal con láser?
2026-11-02Lectura de 6 minutosBy Stephen

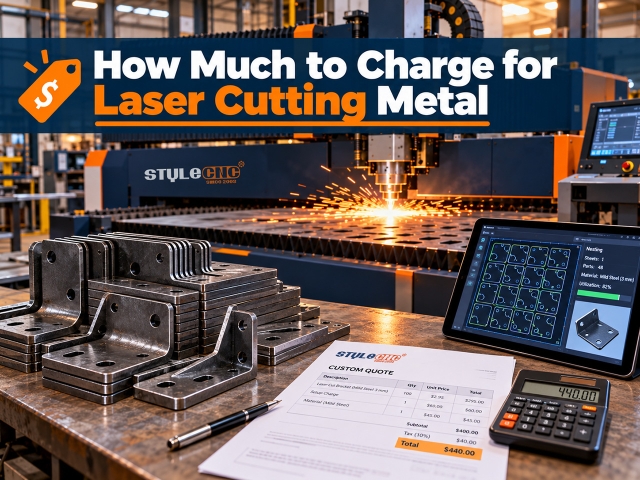
¿Cuánto cobrar por cortar metal con láser?

Para calcular el precio del corte láser de metal, aplique la siguiente fórmula: (tiempo de máquina × tarifa de su taller) + (costo del material × margen de beneficio) + tarifa de configuración, con un cargo mínimo por pedido como precio base. Calcule la tarifa de su taller a partir de sus propios costos en lugar de copiar a un competidor: un taller típico de corte láser de fibra pequeño alcanza el punto de equilibrio en algún punto cercano a $60 hasta $70 por hora de máquina y cotizaciones $90 o más una vez que se agrega el margen.

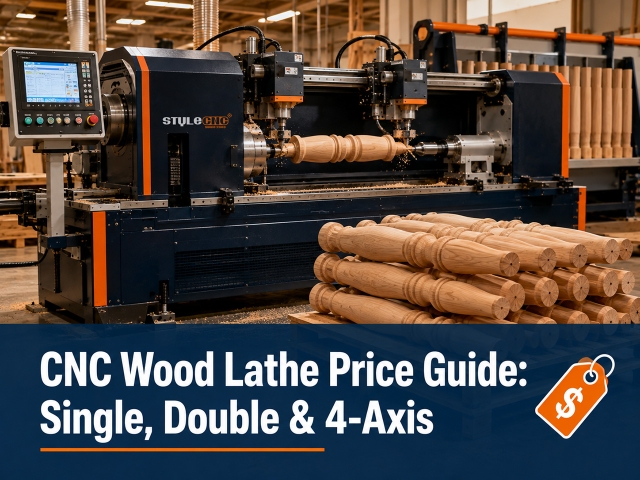
Precios de tornos CNC para madera: de uno, dos y cuatro ejes.
2026-10-29Lectura de 5 minutosBy Jimmy

Precios de tornos CNC para madera: de uno, dos y cuatro ejes.

Los precios de los tornos CNC para madera oscilan entre... $200 para mini máquinas de pasatiempo y $1,200 a $3,600 para tornos midi a $2,800 a $11,180 para máquinas de producción automáticas de uno y dos ejes, con modelos de tallado de 4 ejes de tamaño completo que alcanzan $13,000. El precio depende del número de ejes, la capacidad de la plataforma y la automatización, y la banda derecha depende de la cantidad de piezas que fabrique diariamente.

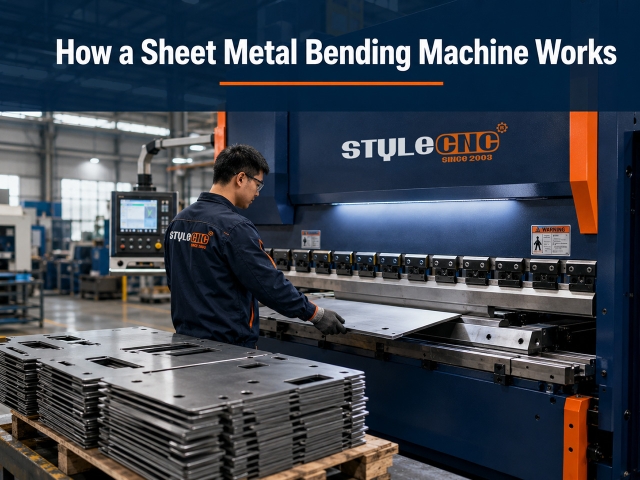
Cómo funciona una máquina dobladora de chapa metálica
2026-10-29Lectura de 5 minutosBy Hattie

Cómo funciona una máquina dobladora de chapa metálica

Una máquina dobladora de chapa metálica da forma a láminas de metal planas mediante la presión de un punzón sobre una matriz o el plegado de la chapa alrededor de un borde sujeto. En la producción, el doblado es la segunda parte de un proceso de corte y doblado: primero, una máquina láser o de plasma corta con precisión las láminas planas, y luego la máquina dobladora les da forma para convertirlas en piezas terminadas.

Guía para la máquina de torneado de patas de mesa: Patas en volumen
2026-10-29Lectura de 5 minutosBy Nicole

Guía para la máquina de torneado de patas de mesa: Patas en volumen

Una máquina para tornear patas de mesa es un torno CNC para madera configurado para la producción de patas de muebles: transforma bloques cuadrados de madera dura en patas cónicas, perfiladas o talladas a juego a partir de un contorno dibujado, produciendo una pata cada pocos minutos, siendo todas las patas del conjunto idénticas. Las patas cónicas simples se tornean en máquinas de un solo eje, los perfiles torneados en uno o dos ejes, y las patas estriadas o con diseño de cuerda requieren una máquina de 4 ejes con un husillo de tallado.

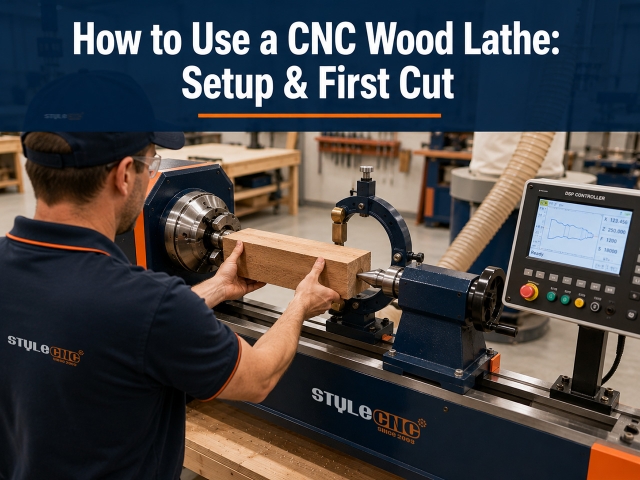
Cómo usar un torno CNC para madera: Configuración y primer corte
2026-10-29Lectura de 5 minutosBy Christina

Cómo usar un torno CNC para madera: Configuración y primer corte

Para usar un torno CNC para madera: prepare una pieza en bruto recta y cuadrada, ligeramente más larga que la pieza a trabajar, sujétela entre el mandril de arrastre y el contrapunto, coloque el soporte fijo debajo de cualquier sección delgada, cargue o dibuje el perfil a la mitad en el controlador, realice un desbaste para redondear la pieza en bruto y, a continuación, un acabado siguiendo la curva programada. La mayoría de los problemas se deben a la calidad de la pieza en bruto, el soporte o el estado de la hoja, más que al programa.

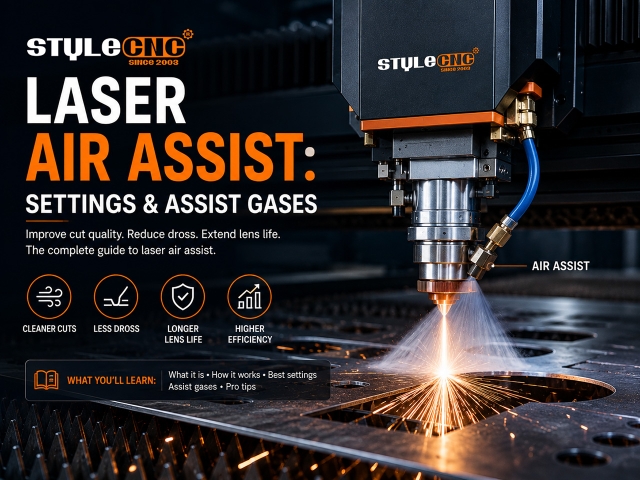
Guía del sistema de asistencia de aire láser: qué es, ajustes y gases de asistencia.
2026-09-07Lectura de 5 minutosBy Carrie

Guía del sistema de asistencia de aire láser: qué es, ajustes y gases de asistencia.

La asistencia de aire empuja un chorro de gas a través de la boquilla láser hacia el punto de corte. Elimina el humo y los residuos fundidos, protege la lente, suprime las llamas y mejora la calidad del borde. Presiones de arranque típicas: de 0.2 a 1 bar para grabado, de 1 a 3 bar para CO2 corte, y de 6 a 16 bar para gases de corte de fibra metálica.

Guía para prensas plegadoras CNC: Hidráulicas frente a servoeléctricas
2026-10-29Lectura de 6 minutosBy Stephen

Guía para prensas plegadoras CNC: Hidráulicas frente a servoeléctricas

Una plegadora CNC dobla chapa metálica presionando un punzón superior contra una matriz inferior bajo control informático. Los modelos hidráulicos son ideales para chapa gruesa y grandes volúmenes de producción, mientras que los modelos servoeléctricos ofrecen mayor precisión y un consumo energético entre un 50 % y un 70 % menor en chapa fina. Elija el tipo de accionamiento que mejor se adapte al grosor del material, la tolerancia de la pieza y el volumen de plegado diario.

Guía para tornos CNC para madera: Número de ejes y opciones de husillo
2026-10-29Lectura de 6 minutosBy Jimmy

Guía para tornos CNC para madera: Número de ejes y opciones de husillo

Un torno CNC para madera transforma automáticamente piezas cuadradas o redondas en perfiles acabados, siguiendo un dibujo CAD en lugar de una gubia manual o una plantilla física. El número de ejes determina su capacidad: las máquinas de uno o dos ejes producen husillos redondos rápidamente, mientras que las máquinas de cuatro ejes con husillo de tallado añaden ranuras, espirales y tallado de superficies en el mismo ciclo.

¿Necesitan ventilación las grabadoras láser? Guía de extracción de humos
2026-08-26Lectura de 5 minutosBy Evelyn

¿Necesitan ventilación las grabadoras láser? Guía de extracción de humos

Sí. Cada proceso láser libera partículas finas y gases, por lo que la ventilación es obligatoria, no opcional. Se puede canalizar el aire del recinto al exterior mediante un conducto sellado o recircularlo a través de un extractor de humos con filtros HEPA y carbón activado. El caudal de aire debe calcularse en función del volumen del recinto: aproximadamente 150 CFM para equipos de sobremesa y de 300 a 500 CFM para gabinetes. CO2 máquinas.

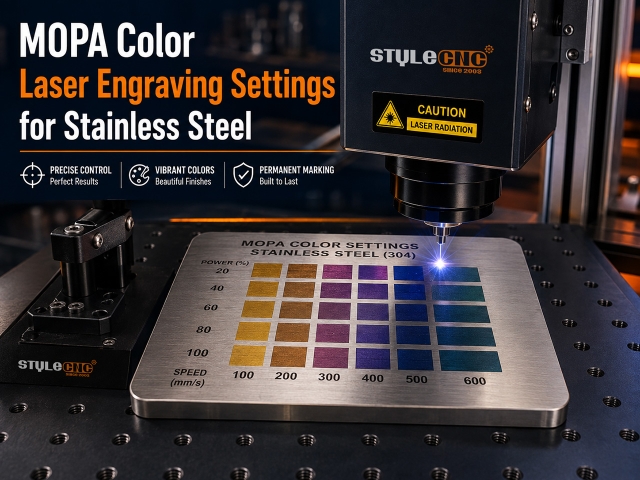
Configuración de grabado láser a color MOPA para acero inoxidable
2026-08-24Lectura de 5 minutosBy Charles

Configuración de grabado láser a color MOPA para acero inoxidable

Los láseres de fibra MOPA colorean el acero inoxidable mediante el crecimiento de una fina película de óxido cuyo espesor desvía la luz en un tono. En un 20W En la fuente, el oro comienza cerca de 550 mm/s a 230 kHz con pulsos cortos, mientras que el azul intenso se sitúa cerca de 250 mm/s a 80 kHz con pulsos largos. Los valores exactos dependen de la máquina, por lo que primero se debe realizar una prueba de color.

Materiales que nunca debes cortar con láser (usa estos en su lugar)
2026-08-21Lectura de 6 minutosBy Charles

Materiales que nunca debes cortar con láser (usa estos en su lugar)

Nunca cortes con láser: PVC y vinilo (liberan gas cloro que se convierte en ácido clorhídrico), ABS (emite cianuro de hidrógeno), HDPE (se incendia y se derrite), policarbonato grueso (se decolora y se quema), PTFE/Teflón (compuestos tóxicos de flúor), fibra de vidrio y compuestos epoxi (vapores tóxicos de resina), cuero curtido al cromo (vapores de cromo cancerígenos) y cualquier plástico no identificado. Existen alternativas seguras para todos ellos, como el acrílico fundido y el cuero curtido vegetal.

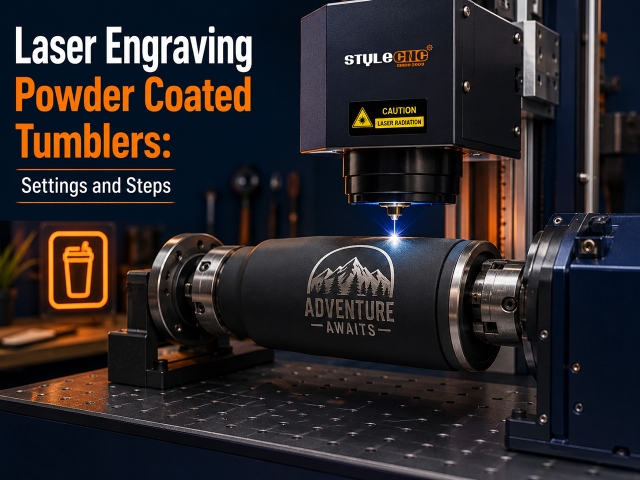
Grabado láser de vasos con recubrimiento en polvo: Configuración y pasos
2026-08-21Lectura de 5 minutosBy Stephen

Grabado láser de vasos con recubrimiento en polvo: Configuración y pasos

Los vasos con recubrimiento en polvo se graban mediante la ablación del recubrimiento para revelar el acero inoxidable brillante que se encuentra debajo. Puntos de partida: a 30W La fibra funciona a 600 a 900 mm/s al 50 a 70 por ciento, una 60W CO2 Funciona a una velocidad de entre 300 y 400 mm/s con una apertura de entre el 20 y el 35 por ciento, siempre sobre un eje giratorio con el enfoque ajustado en el vértice de la curva.

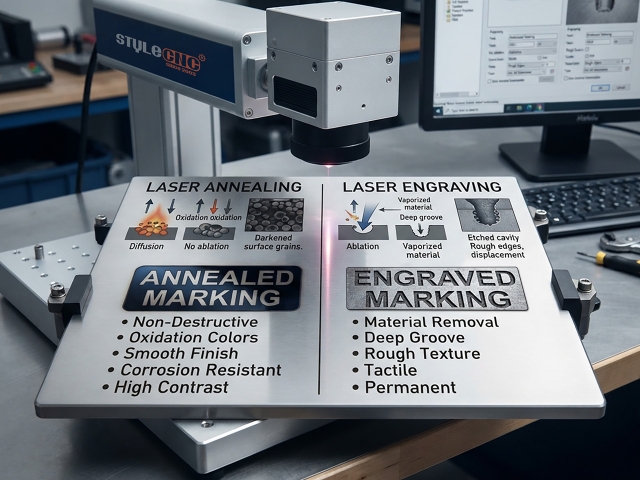
Recocido láser frente a grabado en acero inoxidable
2026-08-21Lectura de 5 minutosBy Carrie

Recocido láser frente a grabado en acero inoxidable

El recocido láser calienta el acero inoxidable hasta que se forma un óxido oscuro y liso, sin eliminar nada y dejando intacta la resistencia a la corrosión, mientras que el grabado corta una profundidad medible y el grabado se sitúa entre ambos. En un 30W Fuente de fibra, el recocido comienza cerca de 150 mm/s al 50 a 70 por ciento, 40 a 60 kHz, con el haz desenfocado de 1 a 3 mm.

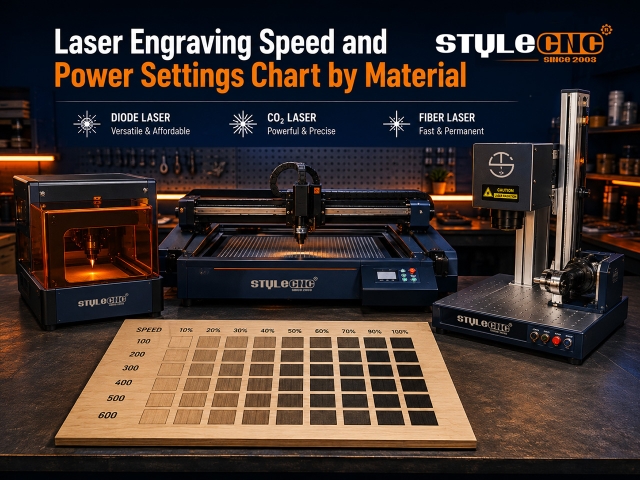
Tabla de ajustes de velocidad y potencia para grabado láser según el material.
2026-08-20Lectura de 5 minutosBy Evelyn

Tabla de ajustes de velocidad y potencia para grabado láser según el material.

Los ajustes de grabado láser dependen del tipo de láser, la potencia nominal y el material. Puntos de partida típicos: los láseres de diodo graban madera a 3000 a 6000 mm/min y a una potencia del 40 al 70 por ciento, CO2 Los láseres funcionan a velocidades de 300 a 500 mm/s con una intensidad del 12 al 25 %, y los láseres de fibra marcan metal a velocidades de 300 a 900 mm/s. Confirme siempre los valores con una pequeña cuadrícula de prueba antes de la producción.

  • 1
  • 2
  • 3
  • >
  • Demostración 222 Artículos en 12 Páginas