Una bomba sencilla y un trozo de manguera determinan la calidad del corte mejor que la mayoría de las mejoras de potencia. Esta guía explica la función del flujo de aire, qué gas es el más adecuado para cada material y las presiones iniciales.
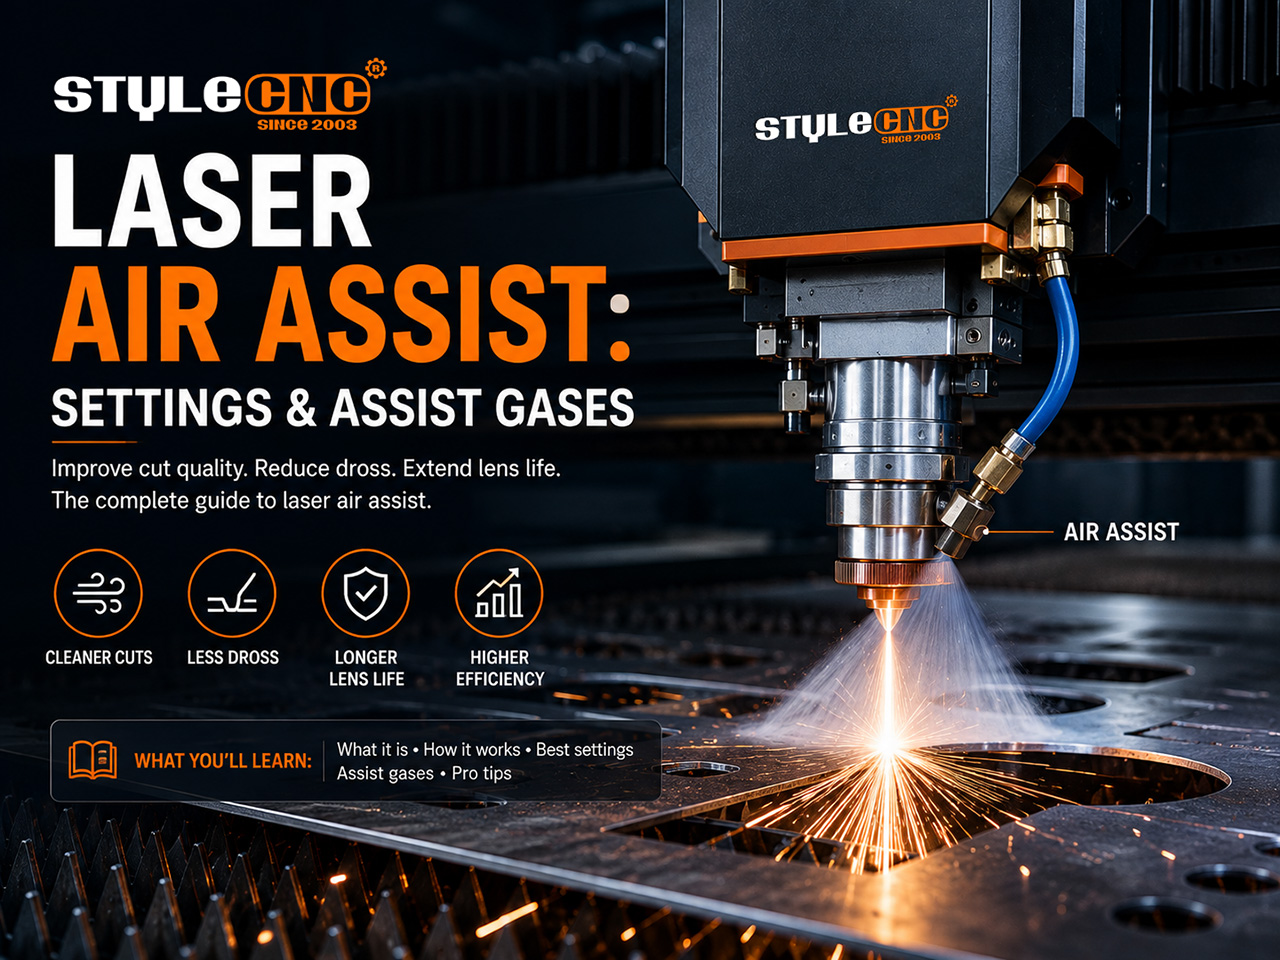
¿Qué hace realmente el Air Assist?
El sistema de chorro realiza cuatro funciones a la vez. Expulsa el humo y los restos fundidos del corte para que el haz no sea absorbido en el aire, y apaga las pequeñas llamas antes de que se conviertan en grandes.
También forma un escudo móvil delante de la óptica. Los residuos que se quemarían en una lente caliente se desvían, razón por la cual la asistencia viene de serie en todos los sistemas serios. CO2 máquina de corte por láser.
Incluso trabajos ligeros máquinas de grabado láser Beneficio. Un flujo suave evita que la neblina gris se asiente sobre el grabado terminado y prolonga los intervalos de limpieza de las lentes varias veces.
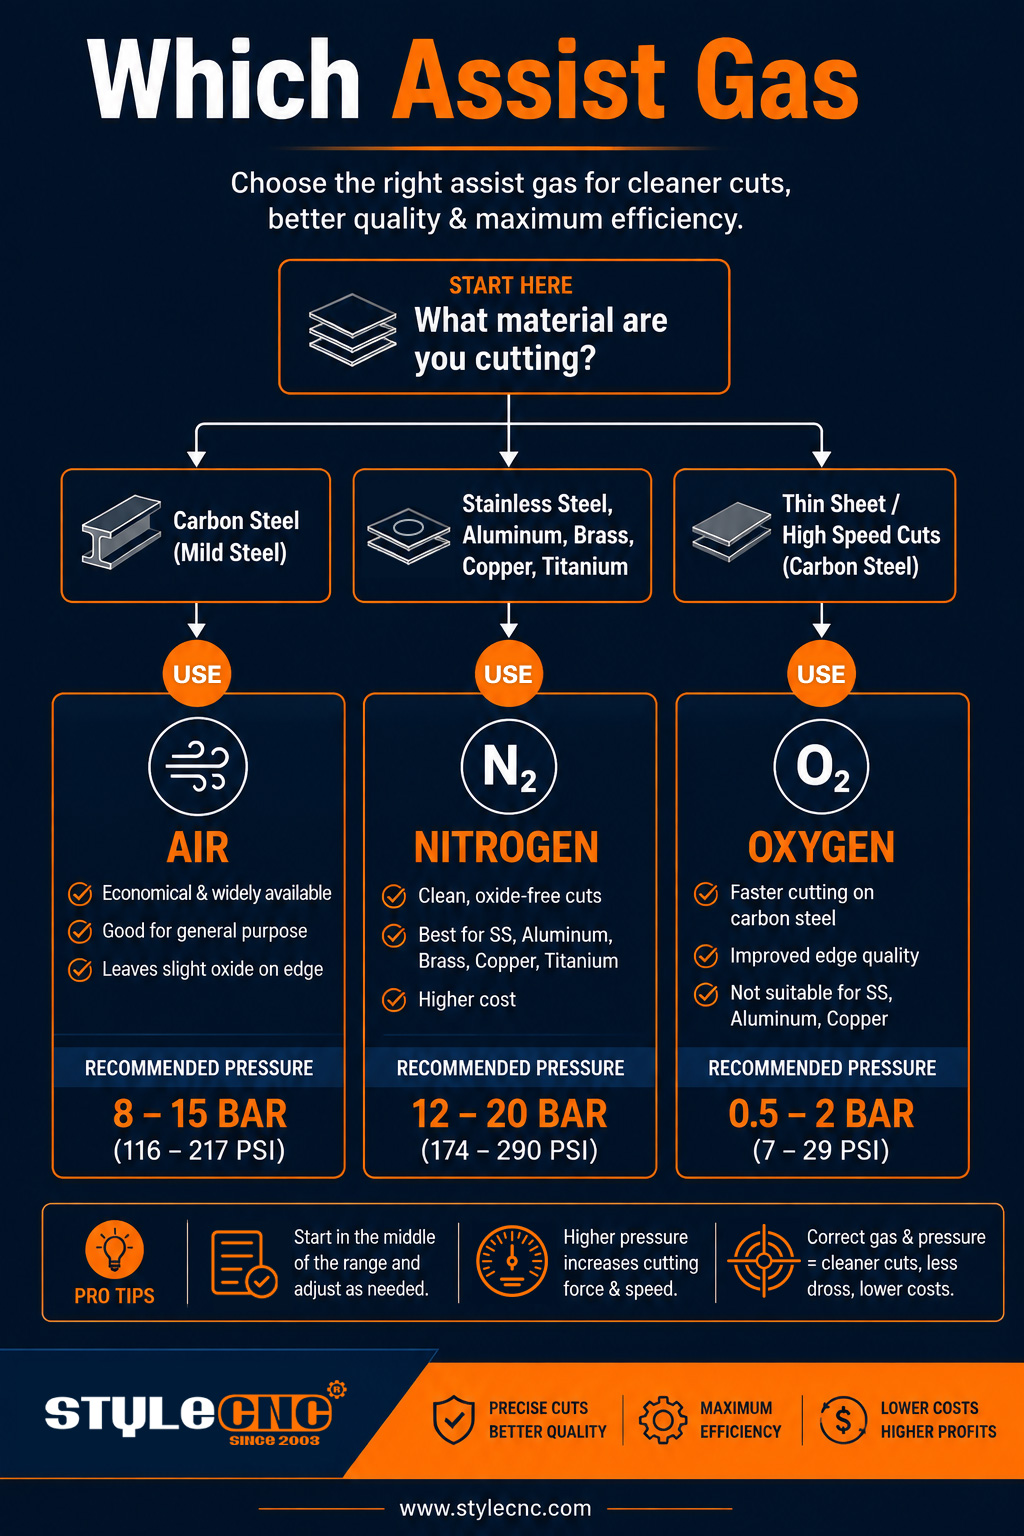
Aire, nitrógeno u oxígeno: cómo elegir el gas de asistencia.
El oxígeno provoca una reacción exotérmica en el acero dulce, por lo que la llama participa en el proceso de corte. Es la opción preferida para chapas gruesas, aunque a costa de un borde oxidado que requiere limpieza antes de soldar o aplicar recubrimiento en polvo.
El nitrógeno es inerte y deja un borde brillante y desnudo en el acero inoxidable y el aluminio. Funciona a alta presión y a un alto costo, que es precisamente el vacío que ahora llena el aire comprimido seco. máquinas de corte por láser de fibra.
El aire ya contiene aproximadamente un 78 % de nitrógeno. Un análisis del sector publicado en The Fabricator califica los bordes cortados con aire con un 8, frente al 10 del nitrógeno, lo que resulta más que aceptable para la mayoría de las piezas y supone un ahorro considerable en la factura del gas.
Tabla de ajustes de presión por material
Empiece por las ventanas que se muestran a continuación y luego ajuste gradualmente mientras observa el ancho del corte. La presión debe medirse en el cabezal de corte, no en un compresor al otro lado del taller.
| Material y operación | Gas | Presión inicial | Efecto práctico |
| Measurement | tipo de gas | bar (1 bar equivale aproximadamente a 14.5 psi) | lo que hace el chorro en el corte |
| Grabado en madera | Aire, flujo bajo | 0.2-0.5 | Evita que el humo llegue a la lente sin dejar marcas de ceniza. |
| Corte de madera contrachapada y MDF | Aire | 1-2.5 | Elimina el humo de la resina y apaga las llamaradas. |
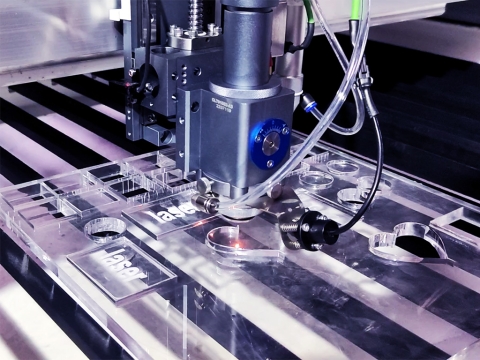
| Corte de acrílico | Aire, mínimo | 0.1-0.3 | Conserva el borde pulido a la llama. |
| Trabajos en cuero y tela | Aire, flujo bajo | 0.2-0.4 | Evita que se forme un halo de quemadura alrededor del diseño. |
| Corte de acero dulce | Oxígeno | 0.4-0.8 | Impulso exotérmico para mayor velocidad y espesor. |
| Corte de acero inoxidable | Nitrógeno | 10-16 | Borde brillante y libre de óxido, listo para soldar. |
| Corte de aluminio | Nitrógeno o aire seco | 8-14 | Controla la formación de rebabas y óxido en los bordes. |
| Acero dulce delgado, alta velocidad | Aire comprimido seco | 6-10 | Calidad casi igual a la del nitrógeno a una fracción del costo. |
Las bombas de diodo para aficionados se clasifican por caudal, no por presión; de 10 a 30 l/min son suficientes para la mayoría de los trabajos de sobremesa. El diámetro de la boquilla lo cambia todo, así que manténgalo constante durante el ajuste.
Cifras clave que vale la pena recordar
• El aire comprimido contiene aproximadamente un 78 por ciento de nitrógeno, razón por la cual el aire seco de los talleres tiene una calidad tan similar a la del gas embotellado.
• Las bombas de sobremesa tienen un caudal de 10 a 30 L/min; a nivel de diodo, el caudal constante es más importante que la presión manométrica.
• El corte con nitrógeno en acero inoxidable suele realizarse a una presión de entre 10 y 16 bares, por lo que los racores y las mangueras deben tener la capacidad nominal adecuada.
• En el acero dulce, la presión del oxígeno se mantiene por debajo de 1 bar; una presión adicional ensancha el corte en lugar de acelerarlo.
• Las clasificaciones de pureza del aire publicadas por CAGI proporcionan un lenguaje común para determinar cuán seco y libre de aceite es realmente un suministro de aire.
• Una boquilla desalineada puede desperdiciar la mitad del chorro antes de que el indicador muestre algún problema.
Configurar correctamente la aerolínea
Comience por la boquilla y trabaje en sentido inverso. Instale un regulador y un manómetro en la máquina, un filtro coalescente para atrapar la neblina de aceite y un secador refrigerado antes de ambos; el agua y el aceite son las dos maneras más rápidas de dañar la óptica.
Centre el haz en el orificio de la boquilla con una tirada de cinta adhesiva después de cualquier impacto en el cabezal o trabajo de espejo. Un chorro que empuja el material fundido lateralmente deja una pared limpia y otra con escoria.
El sistema Assist expulsa el humo de la ranura, pero algo aún tiene que eliminarlo del gabinete. Combine la línea de aire con un filtro. Extractor de humo especialmente para los plásticos; la cuestión de Si cortar acrílico es tóxico Todo se reduce precisamente a esta extracción.
Mantenga a mano un extintor adecuado para sus materiales y siga las directrices de la NFPA sobre incendios antes de dejar cualquier láser funcionando sin supervisión; el flujo de aire reduce las llamaradas, pero no las elimina.
Preguntas que los operadores realmente hacen
¿Realmente necesito una bomba en un? 10W ¿Grabadora de diodos?
Para grabar, se puede prescindir de una, pero la lente deja residuos y aumenta el riesgo de incendio en maderas resinosas. Una pequeña bomba cuesta menos que una lente de repuesto y mejora los cortes de inmediato.
¿Por qué se volvió opaco el borde acrílico después de actualizar la bomba?
El flujo fuerte enfría el agua derretida antes de que pueda autopulirse, dejando escarcha. Descienda a 0.1 a 0.3 bar para obtener una capa despejada, el mismo enfoque de baja presión atmosférica que un sistema dedicado. máquina de corte por láser acrílico Usos del perfil para pasadas de pulido.
¿Puede una cortadora de fibra funcionar con aire comprimido en lugar de nitrógeno?
Para trabajos con acero dulce y muchos trabajos con aluminio, sí, siempre que el suministro esté seco y filtrado con aceite. Para acabados estéticos en acero inoxidable y bordes listos para soldar, se recomienda el nitrógeno, por lo que la mayoría de los talleres utilizan ambos sistemas y cambian según el trabajo.
Errores comunes que perjudican al jet
• Utilizar una única presión para cada material y operación.
• Chorro de acrílico con alto caudal y pérdida del borde pulido con llama.
• Suministrar aire húmedo y aceitoso directamente al cabezal de corte.
• Se ignora el centrado de la boquilla, por lo que el chorro empuja el material fundido hacia una de las paredes del corte.
• Elegir oxígeno para acero inoxidable y preguntarse por qué el borde se oscureció.
• Dimensionar el compresor de forma insuficiente, de modo que la presión disminuye hasta la mitad de la lámina.
• Desactivar la asistencia para el grabado y dejar que los residuos empañen la lente.
• Medición de la presión en el compresor en lugar de en el cabezal de corte.
Lista de verificación para la configuración de la asistencia neumática
✓ Ajuste el gas y la presión inicial al material antes de cada trabajo.
✓ Instale un secador refrigerado y un filtro coalescente delante del cabezal.
✓ Verifique el centrado de la boquilla con una tira de cinta adhesiva después de cualquier choque.
✓ Confirme la distancia de separación que especifica el manual de su máquina.
✓ Vea el primer montaje de un nuevo material con un extintor a mano.
✓ Registre la presión junto a la velocidad y la potencia en la hoja de configuración.
✓ Vacíe el tanque del compresor y cambie los elementos del filtro según el programa establecido.
Preguntas frecuentes
¿Un compresor más grande siempre es mejor?
No. El cabezal solo deja pasar lo que permite la boquilla, por lo que un compresor sobredimensionado generalmente funciona con menos frecuencia. Elija el tamaño adecuado para un suministro constante a su presión de trabajo máxima, más un margen, y luego invierta el ahorro en secado y filtración, que son mucho más importantes en la lente.
¿Qué presión es la adecuada para cortar madera contrachapada de 3 mm?
Alrededor de 1 a 2 bar en un CO2 La máquina puede procesar la mayoría de los tipos de madera contrachapada, lo suficiente como para eliminar el humo de la resina sin avivar las brasas. Si los bordes aún se queman, aumente el flujo de aire un nivel antes de encenderla y compruebe que el chorro de la boquilla impacte en el corte.
¿Por qué se empaña mi lente incluso con la asistencia de aire activada?
Las imágenes borrosas suelen indicar que el aire está sucio. La neblina de aceite del compresor y la humedad se adhieren al vidrio caliente, así que añada un filtro coalescente y un secador, y compruebe que el flujo de aire sea positivo en la boquilla y no que haya fugas por una conexión suelta aguas arriba.
¿Cuánto más rápido es el oxígeno que el aire sobre el acero dulce?
En placas más gruesas, el aumento exotérmico es considerable, lo que a menudo permite que la misma potencia corte mucho más rápido o maneje secciones más gruesas. En láminas delgadas, el espacio se reduce, por lo que muchos talleres utilizan aire seco a menos de unos pocos milímetros y reservan el oxígeno para trabajos pesados.
¿La asistencia de aire afecta la calidad del fotograbado?
Sí, en ambas direcciones. Un flujo suave evita que el humo vuelva a depositar una neblina grisácea en la imagen, pero un chorro fuerte puede dispersar la ceniza fina de forma irregular. Muchos operadores utilizan el flujo estable más bajo para las fotos y reservan la presión fuerte para los cortes.
¿Qué grado de sequedad debe tener el aire para una cortadora de fibra?
Busque un nivel de sequedad óptimo para instrumentos: como mínimo, utilice un secador refrigerado, y en climas húmedos, un secador desecante. Si el agua llega a una ventana protectora caliente, esta se agrieta y las microgotas dispersan el haz a mitad de la sección transversal. Si el tanque expulsa agua al vaciarlo diariamente, el agua de suministro no está lo suficientemente seca.
¿Puede un solo compresor alimentar el láser y otras herramientas del taller?
Sí, pero aísle la línea láser con su propio regulador, secador y filtro, y confirme que la presión se mantiene mientras otras herramientas extraen material. Una lijadora que se activa a mitad del corte puede hacer que la línea se combe lo suficiente como para quemar un borde a la mitad de la lámina.
¿En qué consiste la prueba de la cinta adhesiva para la alineación de la boquilla?
Coloca cinta adhesiva en la punta de la boquilla y dispara un único pulso de baja potencia. La marca de quemadura indica dónde se sitúa el haz dentro del orificio; si está centrado, significa que el chorro de gas y el haz viajan juntos. Ajusta los espejos o el cabezal hasta que el punto quede justo en el centro.
¿Resulta rentable alguna vez la generación de nitrógeno in situ?
Para los talleres que cortan acero inoxidable a diario, un generador de membrana o PSA suele ser más rentable que el gas embotellado en pocos años, sobre todo si se combina con un compresor de alta presión. Los usuarios ocasionales rara vez recuperan la inversión; el aire comprimido seco junto con el alquiler de bombonas cubre los picos de demanda de forma más económica.