Elegir entre las 2 familias de motores es donde la mayoría de los compradores dudan, porque ambos bandos publican cifras convincentes. Esta guía recorre todo el proceso de decisión en orden: cómo la Dobladora CNC Se explica cómo se moldea el metal, qué cambios reales producen los distintos tipos de accionamiento en el taller, cómo dimensionar el tonelaje y los ejes según la cartera de pedidos real y dónde se ocultan los costes de propiedad. Al final, la clase de máquina adecuada para su trabajo debería ser evidente, no motivo de debate.
Cómo funciona una plegadora CNC
Todas las prensas plegadoras dan forma al metal de la misma manera básica. Un pistón empuja un punzón superior hacia abajo contra una matriz inferior, y la chapa se pliega alrededor de la punta del punzón en un ángulo programado. El controlador coordina la profundidad del pistón, la posición del tope trasero y la secuencia de plegado para que cada pestaña quede donde indica el plano.
La profundidad a la que penetra el punzón en la matriz determina el método de conformado. El doblado al aire detiene el punzón antes de llegar al fondo de la matriz, utilizando la menor fuerza y permitiendo que un solo juego de herramientas forme múltiples ángulos, a costa de una mayor recuperación elástica para compensar. El conformado al fondo presiona la lámina completamente contra la matriz para un control angular más preciso. El acuñado va aún más allá, estampando la punta del punzón en el material con una fuerza varias veces superior para fijar el ángulo casi por completo. La mayoría de los talleres modernos utilizan el doblado al aire por defecto y reservan el conformado al fondo para piezas donde la tolerancia lo exige.
El tope trasero es un componente que los compradores de piezas suelen subestimar. Posiciona la lámina antes de cada pasada, por lo que el número de ejes determina la complejidad de la pieza que se puede conformar sin necesidad de reposicionarla manualmente. Un eje X básico mueve los dedos del tope hacia adelante y hacia atrás, un eje R los eleva para piezas con brida y un eje Z los desplaza lateralmente para pliegues descentrados.
Los operarios tienden a plantear la pregunta en términos prácticos: ¿puede esta máquina mantener medio grado en acero inoxidable de 2 mm durante todo el turno, o cuántas carreras requiere realmente una carcasa de 4 curvas? Esas dos preguntas, consistencia y número de ciclos, separan las clases de máquinas más rápido que cualquier hoja de especificaciones. Un fabricante que corta piezas en bruto en una Cortadora de plasma CNC para perfilado de precurvado También se querrá que el lado de flexión mantenga el ritmo del lado de corte, lo que convierte la frecuencia de carrera en una cuestión de producción más que en una característica de comodidad.
Hidráulico vs. servoeléctrico: La decisión clave
El sistema de accionamiento es el factor más importante en la decisión de compra. Las máquinas hidráulicas mueven el pistón mediante la presión de aceite de una bomba que funciona continuamente. Las máquinas servoeléctricas acoplan motores a husillos de bolas o correas y mueven el pistón mediante control de posición directo.
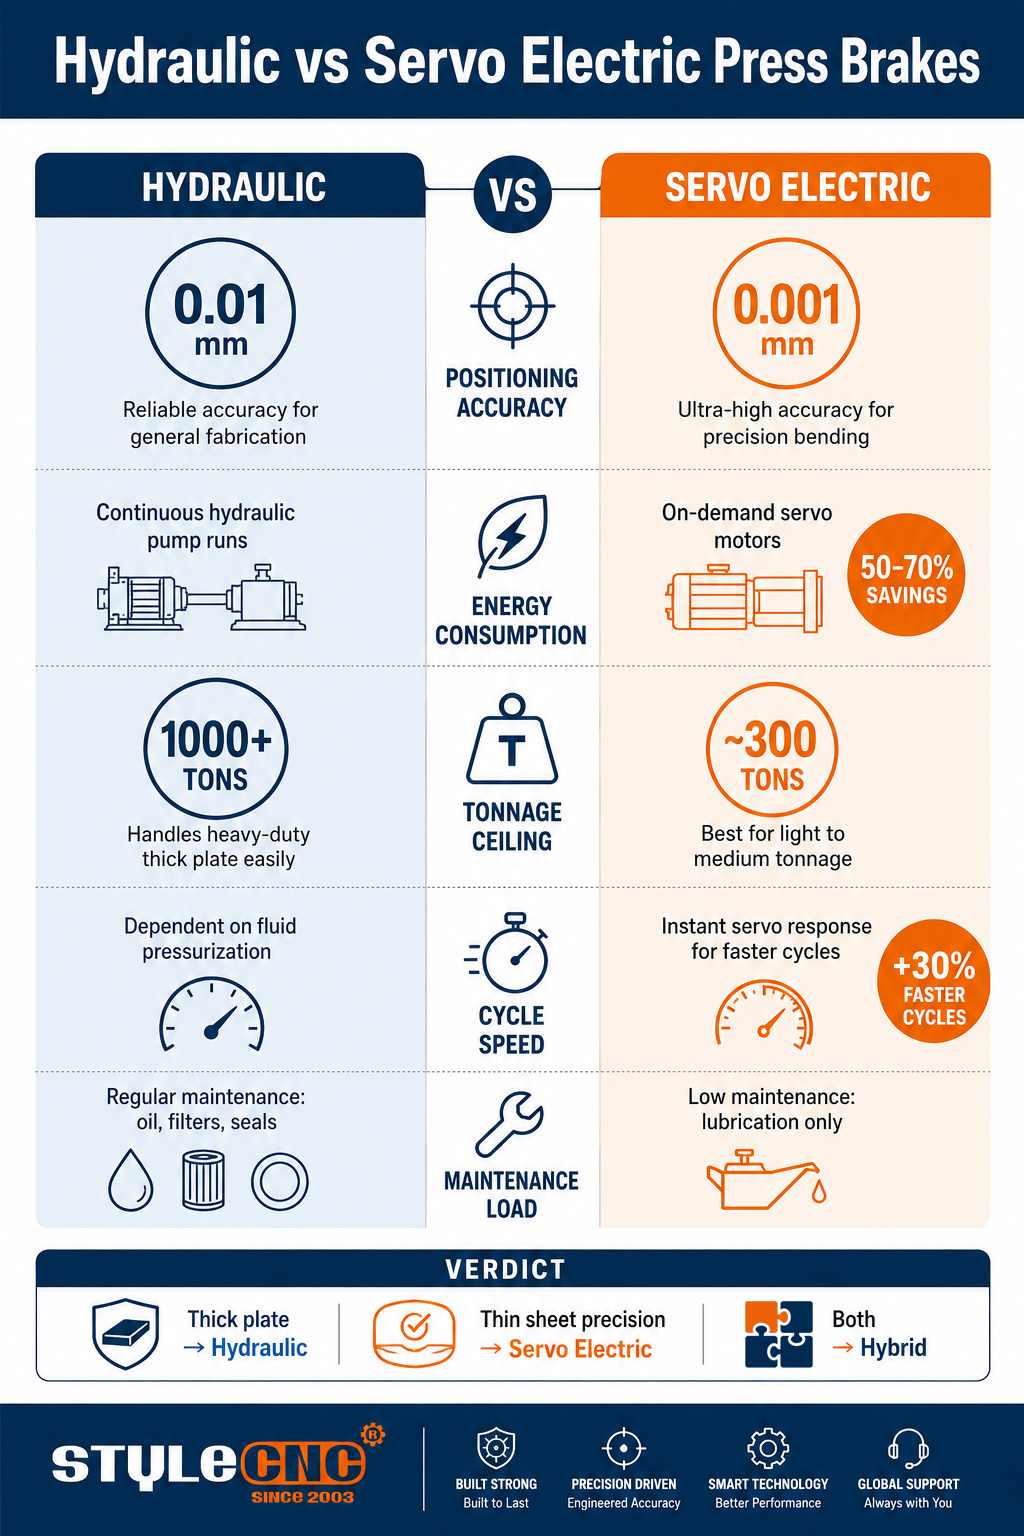
Las diferencias cuantificables son lo suficientemente grandes como para cambiar la economía de una tienda:
• Los servomotores eléctricos consumen entre un 50 y un 70 por ciento menos de energía que sus equivalentes hidráulicos, ya que los motores solo consumen corriente mientras el cilindro se mueve.
• La precisión de posicionamiento alcanza los 0.001 mm en las máquinas eléctricas de accionamiento directo, frente a aproximadamente 0.01 mm en los cilindros hidráulicos típicos.
• Los tiempos de ciclo son hasta un 30 por ciento más rápidos en los accionamientos eléctricos porque el servomotor responde instantáneamente, sin presurización de fluido antes de la carrera.
• Las máquinas hidráulicas siguen dominando el segmento de cargas pesadas, superando las 1000 toneladas, mientras que los diseños eléctricos actuales alcanzan un máximo de cerca de 300 toneladas.
Los estudios de campo advierten sobre un aspecto importante a tener en cuenta: gran parte del ahorro eléctrico anunciado se produce durante el tiempo de inactividad, cuando la bomba hidráulica sigue haciendo circular el aceite mientras el operario manipula las piezas. Si la máquina pasa la mayor parte del turno bajo carga doblando chapa gruesa, la diferencia se reduce. Mida el consumo energético por pieza representativa según su propio ciclo de trabajo, en lugar de aplicar el porcentaje indicado en el folleto.
| Factor | Prensa plegadora hidráulica CNC | Prensa plegadora servoeléctrica | Measurement |
|---|---|---|---|
| la precisión de posicionamiento | Repetibilidad de RAM de aproximadamente 0.01 a 0.02 mm | Con una precisión de hasta 0.001 a 0.003 mm mediante accionamientos de husillo de bolas. | Repetibilidad del émbolo en mm; verifique en una prueba de flexión, no en el folleto. |
| Consumo de energía | La bomba funciona continuamente, consumiendo energía incluso en ralentí. | Los motores consumen energía solo durante la carrera; un 50 a 70 por ciento menos de uso. | kWh por pieza representativa durante un turno completo, incluido el tiempo de inactividad. |
| Tonelaje máximo | Escalas superiores a 1000 toneladas para placas pesadas | Techo práctico cercano a las 300 toneladas en los diseños actuales. | Tonelaje requerido en función del espesor, la resistencia a la tracción y la apertura de la matriz. |
| Velocidad de ciclo | El fluido debe presurizarse antes de cada carrera. | Respuesta instantánea del servomotor, ciclos hasta un 30 por ciento más rápidos. | Partes por hora en su mezcla de piezas real |
| Carga de mantenimiento | Servicio de cambio de aceite, filtros, juntas, válvulas y enfriadores según un cronograma | Sin circuito hidráulico; solo comprobaciones de lubricación y accionamiento. | Coste anual de horas de mantenimiento y consumibles por máquina. |
| Mejor ajuste | Planchas gruesas, gran tonelaje, fabricación pesada mixta. | Chapa fina, carcasas de precisión, trabajos repetitivos de alto volumen | Porcentaje de trabajos por encima y por debajo de 6 mm en su cartera de pedidos. |
Un accionamiento hidráulico servo híbrido ofrece un equilibrio ideal para talleres que necesitan combinar tonelaje y eficiencia, reduciendo normalmente el consumo de energía entre un 30 y un 50 por ciento en comparación con un sistema hidráulico de velocidad fija, al tiempo que mantiene la alta capacidad de fuerza que los accionamientos eléctricos aún no pueden igualar.
Tonelaje, longitud del lecho y número de ejes
Dimensionamiento de la máquina según el material
El tonelaje requerido proviene de 3 entradas: espesor de la chapa, resistencia a la tracción del material y ancho de la abertura de la matriz. Doblar acero dulce de 3 mm sobre una bancada de 3 metros es una máquina muy diferente a la de conformar chapa de 12 mm, aunque ambas se denominen prensas plegadoras. El acero inoxidable requiere aproximadamente una vez y media el tonelaje del acero dulce con el mismo espesor, mientras que el aluminio se conforma con menos fuerza pero recupera su forma más rápidamente, un comportamiento familiar para cualquiera que opere trabajos de fabricación de aluminio en otros tipos de máquinas.
Compre capacidad para el material más grueso que moldea habitualmente y luego agregue un margen de alrededor del 20 por ciento para que la máquina nunca funcione a su límite. Plegadora CNC Vivir al máximo de capacidad desgasta más rápido y mantiene peor el ángulo.
La recuperación elástica es la otra mitad del dimensionamiento. Cada metal se recupera elásticamente después de que el punzón se levanta, abriendo el pliegue un grado o más, según la aleación y el espesor. Los controladores compensan doblando en exceso una cantidad calculada, pero el cálculo solo es válido si la máquina conoce el material con precisión. Los talleres que alimentan la plegadora con material certificado y de calidad constante obtienen una repetibilidad angular mucho mayor que los talleres que doblan chapa de diferentes orígenes, independientemente del costo de la máquina. Considere la consistencia de su suministro de material al evaluar el grado de precisión que paga.
Lo que te ofrece el número de ejes
Las designaciones de los ejes describen qué movimientos automatiza el controlador. Y1 e Y2 controlan los dos extremos del carro de forma independiente, manteniéndolo nivelado bajo cargas descentradas. El eje X ajusta la profundidad del tope trasero, el eje R eleva los dedos del tope y el eje Z los mueve a lo largo de la bancada. Una máquina de 4 ejes es suficiente para la mayoría de las fabricaciones generales; las máquinas de 6 u 8 ejes solo resultan rentables cuando la geometría de la pieza exige un reposicionamiento constante del tope.
Los talleres que realizan trabajos estructurales y de chapa al mismo tiempo a menudo combinan la prensa plegadora con otros Máquinas CNC de metal para fabricación Por lo tanto, el corte, el doblado y el mecanizado se realizan internamente. La plegadora resulta más rentable cuando las piezas llegan en perfecto estado, razón por la cual las conversaciones sobre la precisión del doblado a menudo se remontan a la mesa de corte.
Controladores, herramientas y costo total de propiedad
El controlador es la interfaz completa del operador con la máquina. Los controladores CNC modernos simulan gráficamente la secuencia de plegado, detectan colisiones antes de que ocurran y aceptan programas escritos sin conexión, de modo que la máquina continúa plegado mientras se programa el siguiente trabajo. Al comparar máquinas, coloque a un operador frente a cada controlador durante una hora; la diferencia en el tiempo de configuración entre las interfaces suele ser mayor que la diferencia en la velocidad del ariete.
El utillaje merece su propia partida presupuestaria. Los punzones y matrices rectificados con precisión en un sistema de cambio rápido suponen un mayor coste inicial, pero reducen el tiempo de cambio de 30 minutos a minutos. A lo largo de un año de tiradas cortas y variadas, el tiempo de cambio se acumula y genera una pérdida de capacidad mayor que la que supone cualquier especificación individual de la máquina.
El abombamiento es la especificación clave que distingue a las máquinas de bancada larga. Bajo carga, el pistón se desvía ligeramente en su centro, lo que dejaría la parte central de una curva larga sin corregir. Los sistemas de abombamiento mecánicos o hidráulicos precurvan la bancada para anular la desviación, y el abombamiento controlado por CNC ajusta la corrección automáticamente para cada trabajo. En bancadas de 3 metros o más, pregunte cómo se gestiona el abombamiento antes de preguntar sobre cualquier otro aspecto de la precisión, ya que un pistón sin corregir invalida cualquier otra medida de precisión a lo largo de toda la curva.
El coste de propiedad va más allá de la factura:
• Los circuitos hidráulicos consumen aceite, filtros, juntas y requieren mantenimiento del sistema de refrigeración anualmente; los accionamientos eléctricos sustituyen esa lista por una lubricación periódica.
• Diferencias en el consumo de energía de varios kilovatios por hora, acumuladas a lo largo de los turnos y los años.
• La capacitación del operador en el manejo del controlador y en los fundamentos del margen de curvatura evita el desperdicio que erosiona silenciosamente los márgenes.
El manejo de materiales a ambos lados del freno también importa. Talleres que doblan Piezas de acero para aplicaciones estructurales y de chapa Por lo general, se observa que el rendimiento real de la celda de doblado está determinado por la rapidez con la que llegan a ella las piezas en bruto precisas, razón por la cual muchos combinan la freidora con una Máquina de corte por láser de fibra alimentando la línea de doblado en lugar de tratar las dos compras por separado.
Errores comunes al comprar una plegadora CNC
• Adquirir una precisión que el material no puede aprovechar: un pistón con una precisión de 0.01 mm no puede reparar una lámina cuyo espesor varía 0.1 mm.
• Dimensionar el tonelaje en función del trabajo promedio en lugar del trabajo recurrente más pesado.
• Ignorar el conteo de ejes del tope trasero y luego pagar las consecuencias con el reposicionamiento manual en cada pieza compleja.
• Aplicar los porcentajes de energía indicados en los folletos en lugar de medir los kWh por pieza en un ciclo de trabajo realista.
• Dejar fuera del presupuesto las herramientas y los sistemas de cambio rápido hasta después de que llegue la máquina.
Lista de verificación para la toma de decisiones antes de comprometerse
• Enumere sus 5 piezas más comunes con espesor, material y tolerancia, y tamaño en toneladas desde la más pesada.
• Elija el accionamiento según el ciclo de trabajo: servoeléctrico para chapa fina y precisión, hidráulico para chapa gruesa, híbrido cuando necesite ambos.
• Confirme que los ejes del tope trasero cubren la pieza recurrente más compleja sin necesidad de reposicionamiento manual.
• Realice una prueba de flexión con su propio material y mida la repetibilidad en diez pasadas.
• El presupuesto para herramientas, capacitación e instalación debe incluirse junto con el precio de la máquina, no después.
Construya su celda completa de fabricación de metales
Una prensa plegadora funciona mejor junto a las máquinas que la alimentan. Explore la gama completa de Prensas plegadoras CNC y dobladoras de tubos y obtenga un presupuesto gratuito adaptado a su lista de materiales y volumen diario.