Comprender que el flujo de trabajo de 2 etapas es la forma más rápida de entender la máquina en sí, porque cada especificación en un máquina de doblado Su función es transformar una pieza plana en bruto en una pieza tridimensional precisa. Esta guía explica el proceso completo: qué incluye la familia de máquinas, cómo se procesan las piezas en bruto desde el corte hasta el conformado, en qué se diferencian los tres métodos de doblado, las fórmulas matemáticas que predicen dónde se pliega el metal y cómo se comportan los materiales comunes bajo el punzón.
¿Qué se considera una máquina dobladora de chapa metálica?
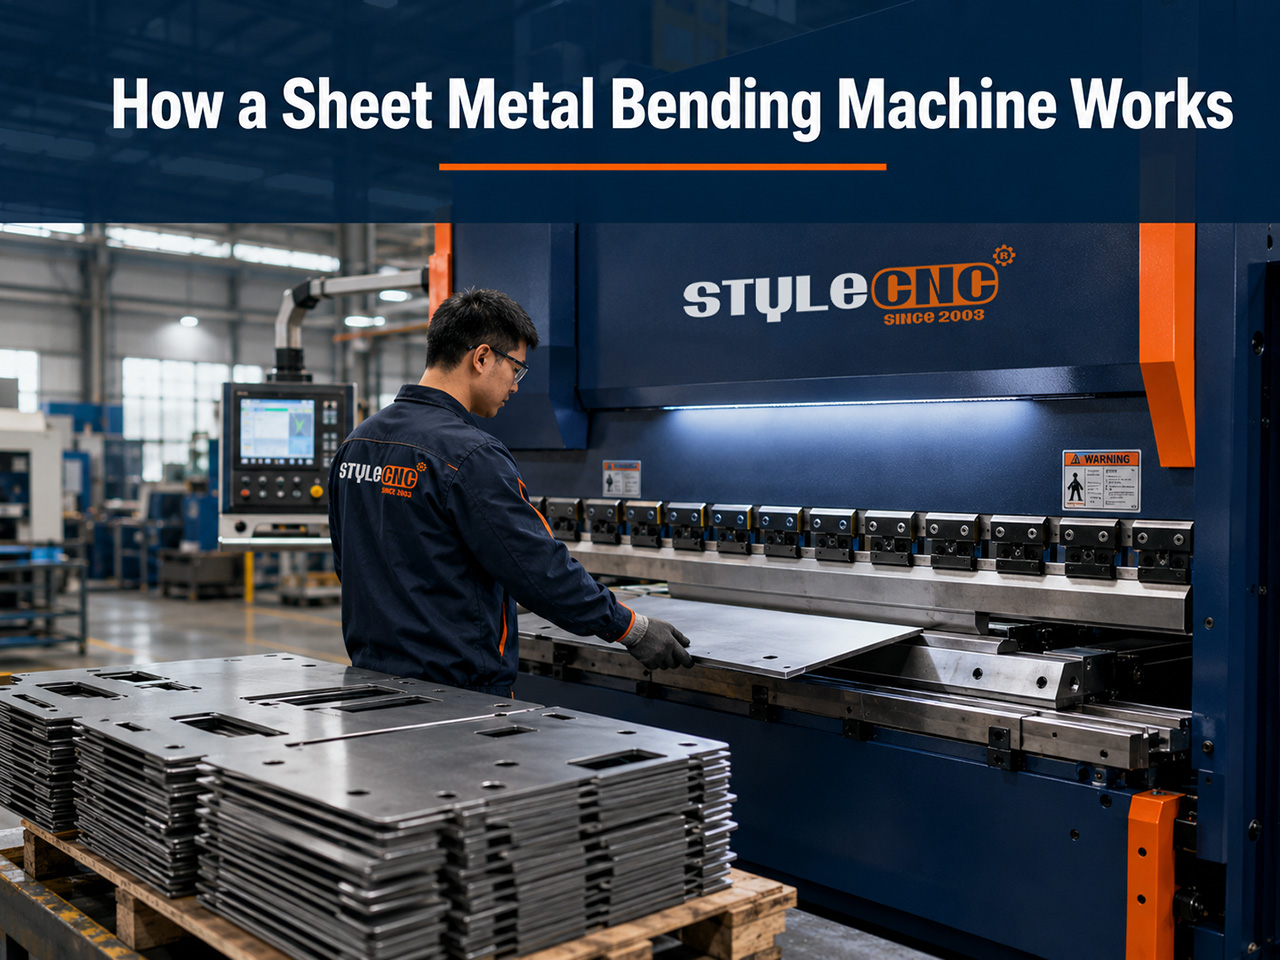
El término abarca una familia de máquinas, no una sola. La plegadora es la máquina principal, que introduce un punzón en una matriz en V a lo largo de una bancada. Las plegadoras y las máquinas de doblado de chapa sujetan la pieza en bruto y hacen girar una viga para doblar el borde hacia arriba, lo que mantiene la chapa plana sobre una mesa y resulta adecuado para paneles grandes que puede manipular un solo operario.
La plegadora de cajas y bandejas añade dedos segmentados a la viga de sujeción para que los laterales formados no interfieran con las herramientas, lo que permite dar forma a las 4 paredes de una caja o bandeja. Máquinas dobladoras de chapa Adoptar un enfoque completamente diferente, curvando la plancha gruesa entre los rodillos en lugar de doblarla por una línea.
La máquina que elija un taller depende de la pieza. Los perfiles largos y plegados se manejan mejor con la plegadora, los paneles de gran tamaño con la dobladora, las carcasas con herramientas segmentadas y los cilindros con rodillos. La mayoría de los talleres de fabricación terminan optando primero por una plegadora, ya que cubre la mayor parte de las piezas dobladas con una sola inversión.
La decisión entre prensa plegadora y plegadora merece una frase más de matices, porque ambas manejan la hoja de maneras opuestas. presiona el freno Se le pide al operario que sostenga la pieza mientras la brida se eleva, lo que requiere dos personas en paneles grandes y delgados que se flexionan bajo su propio peso. Una plegadora mantiene el panel plano sobre su mesa y solo mueve la viga de plegado, por lo que un solo operario puede dar forma a paneles con los que un equipo de plegadora tendría dificultades. Los talleres que fabrican revestimientos arquitectónicos o conductos de climatización a menudo justifican el uso de una plegadora simplemente por el ahorro de mano de obra.
El flujo de trabajo de corte y doblado
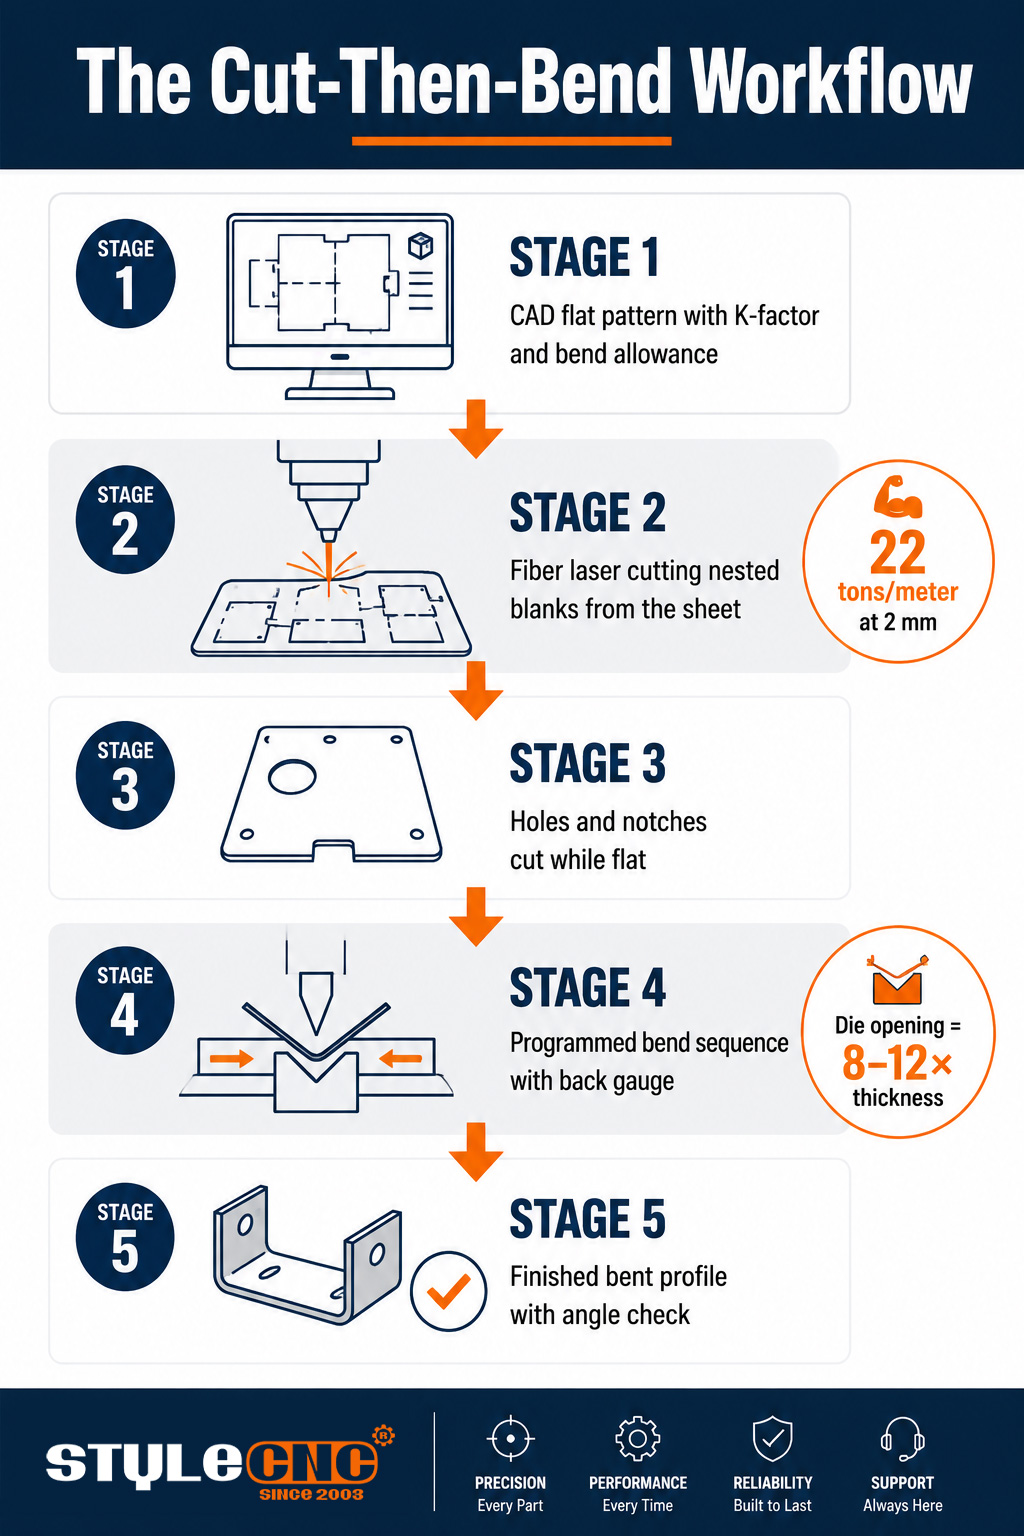
El proceso de doblado comienza antes de la máquina dobladora. La pieza plana se corta a la longitud calculada, se realizan agujeros y muescas mientras la chapa aún está plana, y solo entonces llega a la plegadora. Cortar las características en plano es mucho más económico y preciso que añadirlas después del conformado.
La precisión del en bruto establece el límite superior para la precisión del doblado. Máquina de corte por láser de fibra alimentando la línea de doblado proporciona piezas en bruto con calidad de borde y consistencia dimensional en las que un controlador de doblado puede confiar, razón por la cual muchos problemas de doblado son en realidad problemas de corte disfrazados. Los talleres que trabajan con chapa más gruesa a menudo ejecutan Máquinas de corte láser de metal para preparación de piezas en bruto Cortadora de plasma CNC En la parte alta del río, se sacrifica algo de precisión en los bordes a cambio de velocidad en los tramos más difíciles.
Los operarios plantean la entrega en términos prácticos: ¿la cara con rebabas de esta pieza en bruto quedará orientada hacia la matriz y marcará la pieza, o el programa de corte tuvo en cuenta la dirección de la fibra para evitar que el doblado se agriete? Estos detalles se transmiten con la pieza en bruto, y los talleres que los gestionan durante la etapa de corte logran doblar con mucha menos pérdida.
El flujo por lotes integra las dos etapas de forma económica. El software de anidamiento coloca docenas de patrones planos desarrollados en cada hoja antes del corte, de modo que la célula de doblado recibe las piezas en orden con un mínimo desperdicio de material. Cuando los programas de corte y doblado provienen del mismo modelo CAD, las longitudes, las posiciones de los orificios y las líneas de doblado coinciden por construcción, y la primera pieza suele pasar la inspección al primer intento.
La etapa de doblado sigue una secuencia programada. El controlador ordena los dobleces para que las bridas anteriores nunca choquen con la herramienta, el tope trasero posiciona la pieza en bruto para cada ciclo y el operario la gira o rota entre dobleces según lo dicte la simulación. Un cerramiento de cuatro dobleces puede tardar menos de un minuto con una secuencia bien programada y tres veces más con una mal planificada.
Doblado al aire vs. Toque inferior vs. Acuñación
Los tres métodos utilizan la misma geometría de punzón y matriz; lo que cambia es la profundidad a la que se desplaza el punzón y la fuerza que aplica. La elección determina los requisitos de tonelaje, los costos de las herramientas y la cantidad de recuperación elástica que el controlador debe contrarrestar.
| Factor | Flexión de aire | Cilíndrico | Acuñando | Measurement |
|---|---|---|---|---|
| Viaje de Punch | Se detiene antes de llegar al fondo de la matriz. | Presiona la hoja completamente contra la matriz. | Los sellos perforan la punta del punzón en el material. | Profundidad del punzón en relación con la abertura de la matriz V |
| Tonelaje requerido | El más bajo de los 3 métodos | Aproximadamente de 3 a 5 veces control del aire | Hasta 10 veces de control de aire | Toneladas por metro en función del espesor y el ancho de la matriz. |
| recuperación elástica | El más grande; el controlador se dobla en exceso para compensar | Reducido; el contacto del troquel establece el ángulo | Casi eliminado bajo la fuerza de estampado | Grados de recuperación elástica después del levantamiento con punzón |
| Flexibilidad de herramientas | Un mismo juego de herramientas permite crear muchos ángulos. | Un dado por ángulo objetivo | Herramientas específicas para cada pieza | Número de cambios de herramienta en su conjunto de piezas |
| Mejor uso | Fabricación general, lotes mixtos | Piezas repetitivas de tolerancia ajustada | Ángulos críticos en láminas delgadas | Porcentaje de piezas que necesitan menos de medio grado |
La recuperación elástica es el comportamiento subyacente a toda la comparación. Cada metal se recupera elásticamente cuando el punzón se levanta, abriendo ligeramente la curvatura. El doblado al aire aprovecha esta recuperación y realiza un sobredoblado para compensar, razón por la cual predomina en los talleres modernos: un solo juego de herramientas, un tonelaje moderado y un controlador que realiza los cálculos de compensación para cada material.
Tolerancia de curvatura, factor K y un ejemplo práctico
El metal se estira en la parte exterior de una curva y se comprime en la interior, y entre ambas superficies se encuentra un eje neutro que conserva su longitud original. El factor K determina la ubicación de dicho eje como una fracción del espesor, generalmente entre 0.3 y 0.5, y la tolerancia de curvatura lo utiliza para calcular la cantidad de material plano que consume cada curva.
Los datos prácticos que se derivan de estos cálculos matemáticos:
• El margen de curvatura determina la longitud plana desarrollada, por lo que el programa de corte depende de él antes de que la plegadora toque la pieza.
• Una regla común establece que el radio de curvatura interior mínimo es aproximadamente igual al espesor del material para el acero dulce, con el fin de evitar el agrietamiento.
• El ancho de apertura de la matriz suele ser de 8 a 12 veces el espesor del material, y ensanchar la matriz reduce el tonelaje necesario.
Un ejemplo práctico ilustra esta relación. Doblar acero dulce de 2 mm sobre una matriz en V de 16 mm requiere aproximadamente 22 toneladas por metro de longitud de curvatura, por lo que una brida de 1.2 metros necesita unas 27 toneladas. Si se pasa a 3 mm sobre una matriz de 24 mm, el requerimiento aumenta hasta cerca de 33 toneladas por metro. La regla a tener en cuenta es que el tonelaje aumenta con el cuadrado del espesor, razón por la cual una máquina dimensionada para trabajar con 2 mm no puede procesar fácilmente una placa de 6 mm.
Las tablas de tonelaje impresas en el bastidor de la máquina codifican con precisión estos cálculos para cada abertura de matriz estándar, y los operarios experimentados las consultan por costumbre, no de memoria. La tabla también revela la solución cuando un trabajo excede la capacidad de la máquina: ensanchar la matriz reduce considerablemente el tonelaje requerido, a costa de un radio interior mayor y una brida mínima más ancha. La aceptabilidad de esta compensación depende del plano, por lo que la conversación sobre el tonelaje siempre termina en el plano de la pieza.
Cómo se comportan los materiales comunes
El acero dulce
El acero dulce es la base que asumen las tablas de tonelaje: recuperación elástica predecible de uno o dos grados, tolerante a radios pequeños y consistente de una lámina a otra. La mayoría aplicaciones de fabricación de acero Se dobla sin problemas cuando la pieza está limpia y se respeta la dirección de la veta.
Acero inoxidable
El acero inoxidable requiere aproximadamente un 50 % más de tonelaje que el acero dulce con el mismo espesor y recupera su forma original con mayor facilidad, a menudo entre 2 y 3 grados. Además, se endurece por deformación durante el proceso, por lo que intentar doblarlo dos veces en el mismo lugar conlleva el riesgo de agrietamiento. Programe el sobredoblado correctamente desde el primer intento. En el acero inoxidable, donde el acabado es crucial, la película protectora y los troqueles pulidos justifican su coste, ya que las marcas del troquel que se eliminarían con el lijado en el acero dulce se convierten en cicatrices permanentes en una superficie cepillada.
Aluminio:
El aluminio se moldea con menos fuerza, pero castiga los radios pequeños, especialmente en temple más duro donde un radio menor a 1.5 veces el espesor invita al agrietamiento a lo largo de la línea de flexión. La recuperación elástica es mayor que la del acero dulce a pesar de la menor fuerza. Las aleaciones comunes en aplicaciones de fabricación de aluminio Cada uno tiene su propio radio mínimo, y los templetes blandos se doblan con mucha más indulgencia que los estructurales.
Defectos comunes de flexión y sus causas
⦿ Agrietamiento a lo largo de la línea de flexión: radio demasiado pequeño para el material o flexión colocada paralela a la dirección de la fibra.
⦿ Ángulos inconsistentes en un mismo lote: variación en el espesor del material entre las láminas, no error de la máquina.
⦿ Centro subformado en curvas largas: deflexión del pistón sin compensación de la coronación.
⦿ Marcas de troquel en superficies visibles: herramientas desgastadas o falta de película protectora en piezas críticas para el acabado.
⦿ Bridas fuera de dimensión: el margen de curvatura se calculó con un factor K incorrecto, por lo que la pieza en bruto se cortó a una longitud desarrollada incorrecta.
Lista de verificación del flujo de trabajo antes de la primera curva
☑ Confirme que la longitud plana desarrollada se calculó con el factor K que realmente presenta su material.
☑ Corte todos los agujeros y muescas mientras la lámina esté plana, manteniendo los agujeros críticos al menos a 2.5 veces el espesor de las líneas de plegado.
☑ Oriente las curvas en sentido transversal a la dirección de la fibra donde la pieza lo permita.
☑ Verifique que la abertura de la matriz sea de 8 a 12 veces el espesor y que el tonelaje esté dentro del rango óptimo de la máquina.
☑ Realice una primera prueba y mida el ángulo y la longitud de la brida antes de confirmar el lote.
Inicie el flujo de trabajo en la mesa de corte.
Un doblado preciso comienza con piezas en bruto precisas. Explorar Máquinas de corte por láser de fibra diseñadas para alimentar líneas de doblado. y obtenga un presupuesto gratuito adaptado a sus materiales, espesores y volumen diario de piezas.