La máquina automatiza el corte, no el análisis posterior. Este tutorial abarca el análisis: elegir y preparar la materia prima adecuada para la máquina, configurar el soporte para que las piezas delgadas se mecanicen silenciosamente, programar a partir de un contorno dibujado, interpretar el primer corte y diagnosticar los síntomas comunes que provocan casi todas las piezas defectuosas que produce un torno para madera.
Antes de la máquina: Selección y preparación de la pieza en bruto
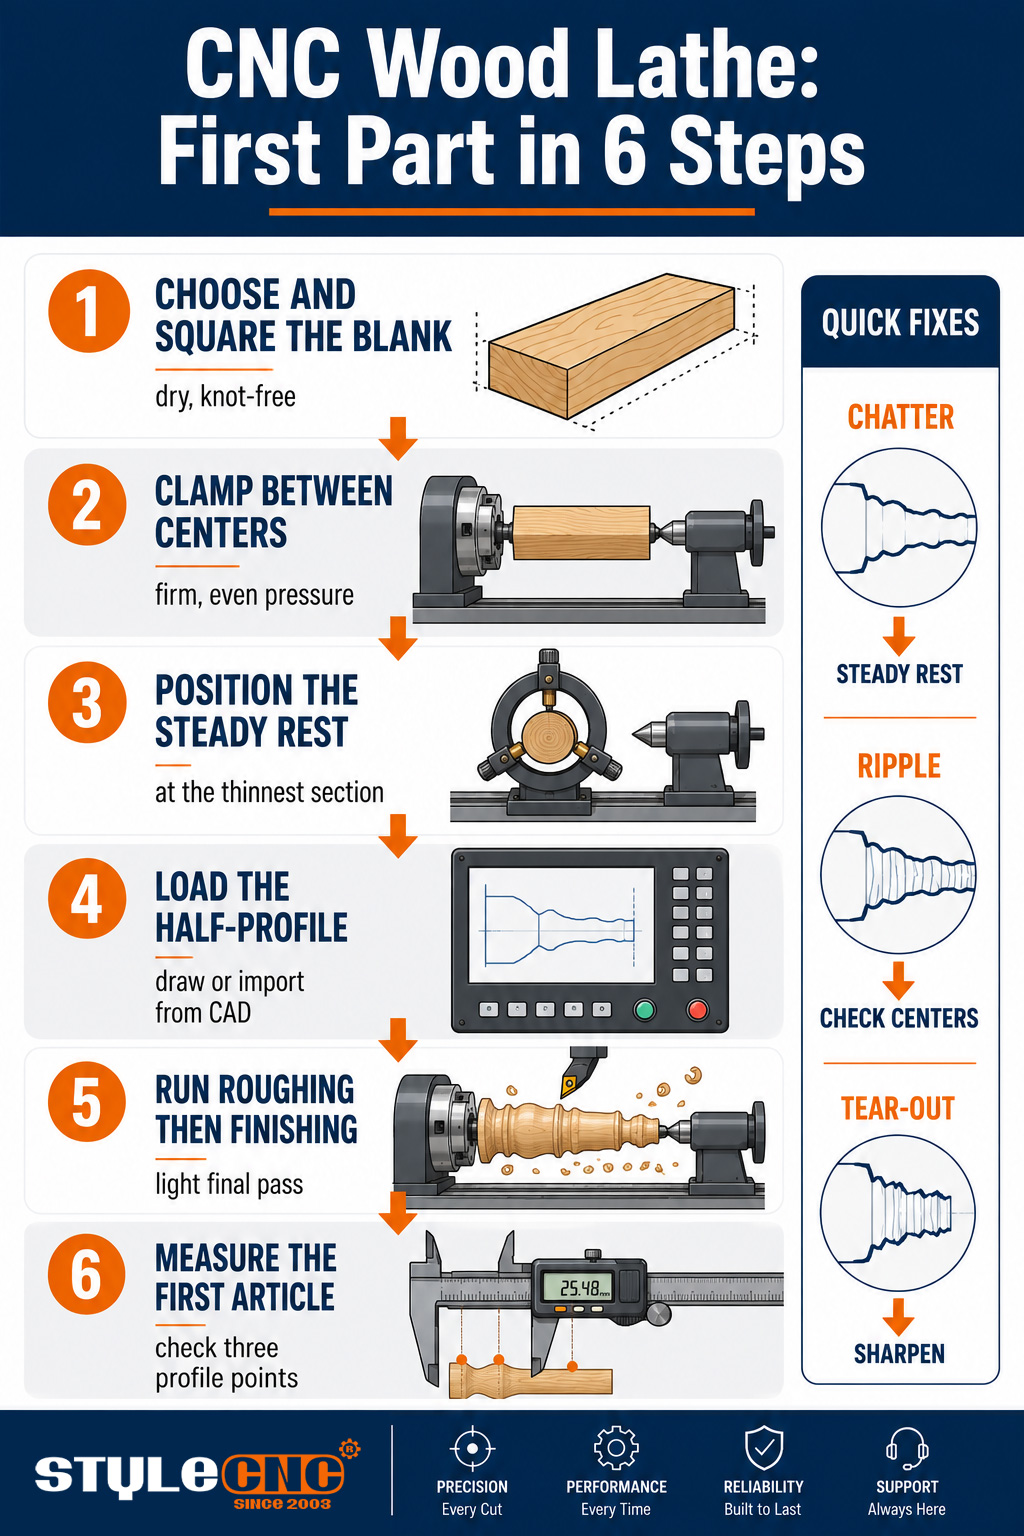
Cada perfil terminado hereda la pieza en bruto de la que parte, por lo que la preparación es el momento clave de todo el proceso. Elija madera de veta recta y sin nudos sueltos a lo largo de la longitud de torneado, ya que un nudo en una sección delgada puede desprenderse rápidamente. La madera seca y estable mantiene sus dimensiones después del corte; la madera que aún se mueve con la humedad se vuelve redonda hoy y ovalada la semana que viene.
Corte las piezas en bruto de forma cuadrada y uniforme, un poco más largas que la pieza terminada para los soportes de sujeción en cada extremo. Marque y taladre previamente los centros cuando su tipo de mandril lo permita, porque una pieza en bruto cargada descentrada obliga a que el desbaste elimine material de forma desigual y hace que la máquina luche contra la vibración desde el primer segundo. Las maderas duras que predominan aplicaciones de mecanizado de madera en producciónEl haya, el arce, el abedul y el roble, todos ellos recompensan esta disciplina con cortes de esquila limpios.
Configuración: Sujeción, centros y soporte fijo.
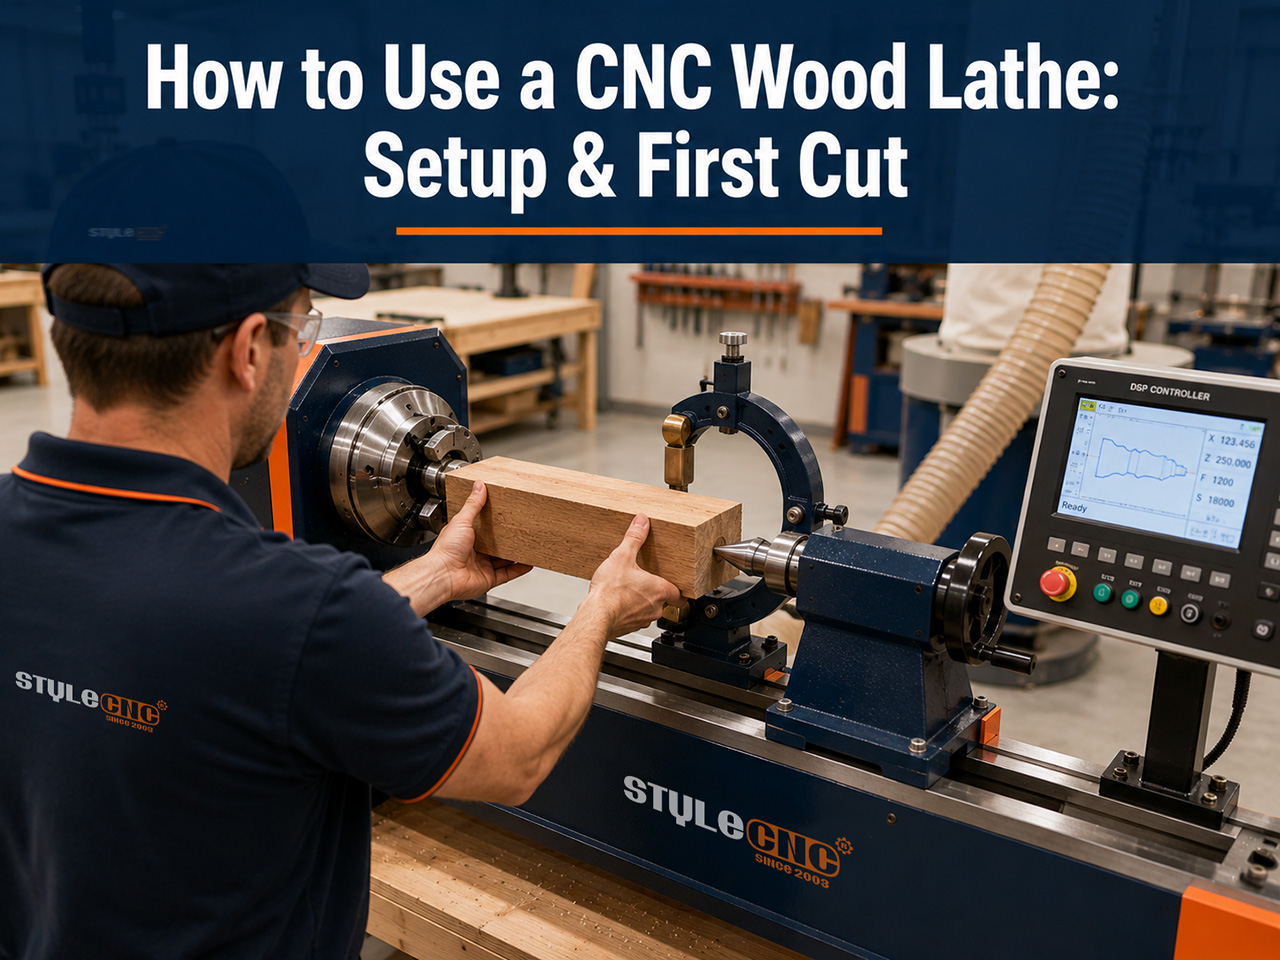
Coloque la pieza en bruto entre el mandril de arrastre del cabezal y el contrapunto giratorio, y ajústela con una presión firme y uniforme. Si queda demasiado floja, la pieza se deslizará bajo la carga de desbaste; si se aprieta demasiado, la pieza se curvará, y la pasada de perfilado reproducirá fielmente la curva que usted no dibujó.
El soporte fijo es la clave para que una máquina pueda tornear piezas delgadas, en lugar de una que solo lo mencione en el folleto. Coloque los dedos del soporte en la sección más delgada programada antes de que comience el ciclo, ya que un balaustre o mango de bate de menos de unos centímetros se flexionará sin apoyo, provocando vibraciones que ningún ajuste de parámetros podrá corregir. Los operarios suelen hacer la misma pregunta de mil maneras: ¿por qué la parte central del husillo está áspera si los extremos están limpios? La respuesta es la deflexión, y el soporte es la solución.
Cierre las protecciones antes de cada giro y manténgase alejado del plano de rotación durante la primera vuelta de una pieza nueva, ya que es en ese momento cuando se suelta un nudo o una fisura invisible. Este hábito cuesta dos segundos; la alternativa enseña la lección a la velocidad del husillo. La extracción de polvo desde el primer corte forma parte de la misma disciplina, manteniendo las virutas fuera de los rieles y el polvo fino fuera del aire que respira el operario durante toda la jornada.
Programación del perfil
El programa comienza con un perfil parcial: un contorno 2D de un lado de la pieza terminada, de extremo a extremo. Dibújelo en el software del controlador o impórtelo desde CAD, configure el diámetro y la longitud de la pieza en bruto, y el software generará automáticamente las pasadas de desbaste y acabado. No es necesario cortar ninguna plantilla ni escribir manualmente el código G en una máquina moderna.
Dos configuraciones del programa merecen atención en cada nueva pieza. Ajuste la profundidad de desbaste para que la pieza cuadrada se vuelva redonda en pasos cómodos en lugar de una sola pasada heroica, y ajuste el avance de acabado más lento de lo que parezca necesario para la primera pieza. El flujo de trabajo completo del dibujo a la pieza, con capturas de pantalla del software y ejemplos resueltos, se cubre paso a paso en el Guía básica para el uso de un torno de madera, lo cual combina bien con esta página para operadores de primera semana.
Primer corte: parámetros y lectura del resultado.
Empiece con una estrategia conservadora y deje que el corte le indique dónde está el margen:
• Eje de velocidad: comience con bajas revoluciones por minuto (en miles) para diámetros de patas comunes, reduzca la velocidad para diámetros grandes y aumente solo mientras el corte se mantenga suave.
• Desbaste: alimentación moderada, bocados poco profundos; el objetivo es obtener un corte redondo, no una superficie acabada.
• Acabado: una pasada ligera y continua con avance reducido produce la superficie; 2 pasadas vacilantes producen líneas de referencia.
• Escucha y miraUn corte limpio y uniforme produce hilos sueltos; si se oyen golpes y sale polvo, significa que el filo o la alimentación están mal.
Ejecute el primer artículo, deténgalo y mídelo contra el dibujo en 3 puntos a lo largo del perfil antes de confirmar el lote. La máquina repetirá felizmente un error cuarenta veces con perfecta consistencia, por lo que la primera pieza tiene todo el valor de la inspección. Ejemplos terminados en patas, balaustres y travesaños en el Galería de proyectos de tornos CNC para madera Muestra cómo debería verse la superficie de una primera pieza bien ajustada antes de lijarla.
Solución de problemas: Síntoma, causa y solución
Casi todos los defectos que produce un torno para madera se deben a uno de estos 5 síntomas:
| Síntoma | Causa probable | Solución | Measurement |
|---|---|---|---|
| Marcas de vibración en secciones delgadas | Material sin soporte que se flexiona separándose de la cuchilla. | Añada o reposicione el apoyo fijo en la zona delgada; reduzca la profundidad del corte. | Desviación visible en el punto de reposo durante el pase. |
| Ondulación a lo largo de todo el perfil | Centros desgastados, chavetas sueltas o hoja que sobrepasa su filo. | Vuelva a colocar los centros, ajuste las guías, gire o reemplace la cuchilla. | Ondulación de tono que se repite con la rotación del husillo |
| Desgarro en grano figurado | Alimentación demasiado agresiva para la madera, filo desafilado | Disminuya la velocidad de la alimentación final, realice una pasada final más ligera, afile | La superficie se siente suave al tacto después de pasar el dedo. |
| Marcas de quemaduras en los valles del perfil | Permanencia de la cuchilla, velocidad demasiado alta para el diámetro | Aumentar el avance a través del valle, disminuir la velocidad del husillo | Quemadura que aparece en los mismos puntos del perfil cada parte |
| Las piezas varían según el lote. | Piezas en bruto inconsistentes, presión de sujeción variable | Estandarizar la preparación de la pieza en bruto, comprobar la fuerza del mandril y del contrapunto. | Diámetro extendido a lo largo de diez partes consecutivas |
Trabaje la tabla de arriba a abajo cuando aparezca un síntoma y cambie una variable a la vez para que la solución se identifique por sí misma. Los árboles de diagnóstico más profundos, que incluyen fallas eléctricas y de controlador más allá de los problemas de corte, se encuentran en el Guía para la resolución de problemas en tornos de madera, que es la página que debes añadir a favoritos junto a la máquina.
El ritmo de mantenimiento que lo mantiene funcionando
• Cada turnoLimpie las virutas de los rieles y los tornillos, y revise los filos de las cuchillas antes del primer ciclo.
• NoticiasLubrique las guías y los husillos de bolas según el programa del manual y verifique la alineación del contrapunto.
• Mensual: inspeccionar la tensión de la correa, comprobar el ajuste de la guía y confirmar que los centros giran correctamente.
• Tal como se usa: gire o afile las cuchillas de perfilado al primer signo de desgarro, en lugar de esperar a que el material se arruine.
Lista de verificación previa al vuelo antes de cada lote
✓ Material en bruto recto, seco, sin nudos y cortado a una longitud uniforme.
✓ Mandril y contrapunto asentados de forma firme y uniforme, apoyo estable posicionado en la sección más delgada.
✓ Perfil cargado, dimensiones de la pieza en bruto establecidas, profundidad de desbaste y avance de acabado revisados.
✓ Cuchillas inspeccionadas, protecciones cerradas, sistema de extracción en marcha.
✓ El primer artículo se midió en 3 puntos del perfil antes de que se ejecutara el lote.
Preguntas frecuentes
¿Con qué velocidad de husillo debería empezar?
Empiece con una velocidad baja para el diámetro, en miles de RPM para piezas típicas de patas y más lenta para diámetros grandes. Luego, auméntela mientras el corte se mantiene suave y silencioso. La velocidad correcta se nota enseguida; la incorrecta produce vibraciones o quemaduras.
¿Por qué mi pieza vibra solo en la sección central delgada?
El material delgado se flexiona alejándose de la hoja justo donde es más fino, y el rebote se imprime como vibración. Coloque el soporte fijo en esa sección y alivie el corte final; ningún cambio de velocidad o avance sustituye la falta de soporte.
¿Necesito redondear las piezas en bruto antes de cargarlas, o la máquina puede aceptar material cuadrado?
Las máquinas de producción toman directamente la pieza cuadrada; el desbaste la redondea en segundos. Lo importante es que la pieza cuadrada esté recta y centrada, ya que una pieza descentrada golpea la cuchilla en cada rotación hasta que se redondea.
¿Cómo puedo evitar que la madera veteada o rizada se astille?
Primero afila, luego reduce la velocidad de avance y realiza una pasada final más suave. La veta de la madera cambia de dirección constantemente, y solo un filo afilado con un avance suave la corta limpiamente; algunas maderas con vetas muy marcadas simplemente requieren que se programe un margen de lijado.
¿Con qué frecuencia es necesario afilar o reemplazar las cuchillas perfiladoras?
Por condición, no por calendario: la primera rotura o superficie irregular en un material que antes se cortaba limpiamente es la señal. Los talleres que trabajan con madera dura densa a diario retocan los cantos semanalmente y mantienen un juego de repuesto afilado para intercambiar sin detener la producción.
Mis perfiles finales muestran una fina ondulación en espiral. ¿Qué la causa?
Un patrón espiral regular acompaña la rotación e indica posibles problemas mecánicos: centros desgastados o sueltos, juego en las guías o una hoja que ha superado su filo. Vuelva a colocar los centros, ajuste las guías y cambie la hoja antes de modificar el programa.
¿Puedo hacer que la madera se vuelva verde o parcialmente seca?
La máquina lo cortará, pero la pieza no conservará la forma original. El material verde se deforma al secarse, por lo que el torneado de producción requiere piezas secas y estables; el torneado de material verde se utiliza para elaborar cuencos artesanales con un tiempo de secado intencional, no para el torneado en serie.
¿Qué tipo de mantenimiento rutinario es realmente el más importante?
Eliminar las virutas de los rieles y los tornillos en cada turno, lubricar según lo programado y mantener la cuchilla en buen estado. Estos tres hábitos previenen el desgaste progresivo que termina en ondulaciones, vibraciones y pérdida de precisión; todo lo demás en el manual es importante, pero estos tres hábitos dan frutos a diario.
Ejecute estos pasos en la máquina correcta.
Cada técnica anterior presupone una máquina con soporte sólido, centros verdaderos y un controlador que admita perfiles. Compare las configuraciones en toda la gama de Tornos CNC para madera, para torneado y tallado. y obtenga un presupuesto gratuito con formación incluida.