Al buscar marcas negras en acero inoxidable, los resultados son contradictorios, ya que tres procesos diferentes producen un resultado oscuro. Esta guía distingue entre recocido, grabado y marcado, y proporciona la configuración de la fibra que las explicaciones corporativas suelen omitir.
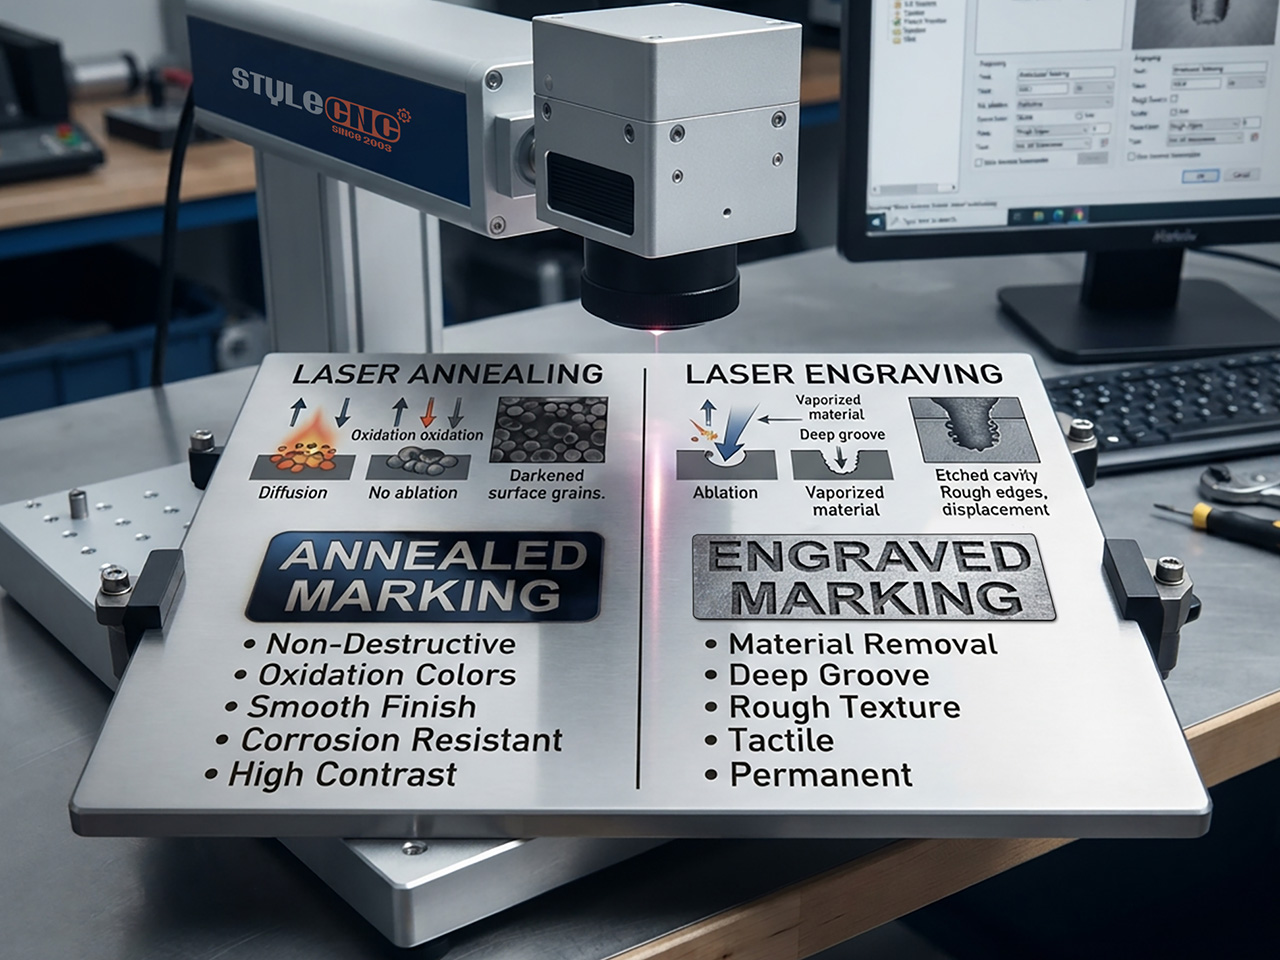
3 marcas, 3 profundidades
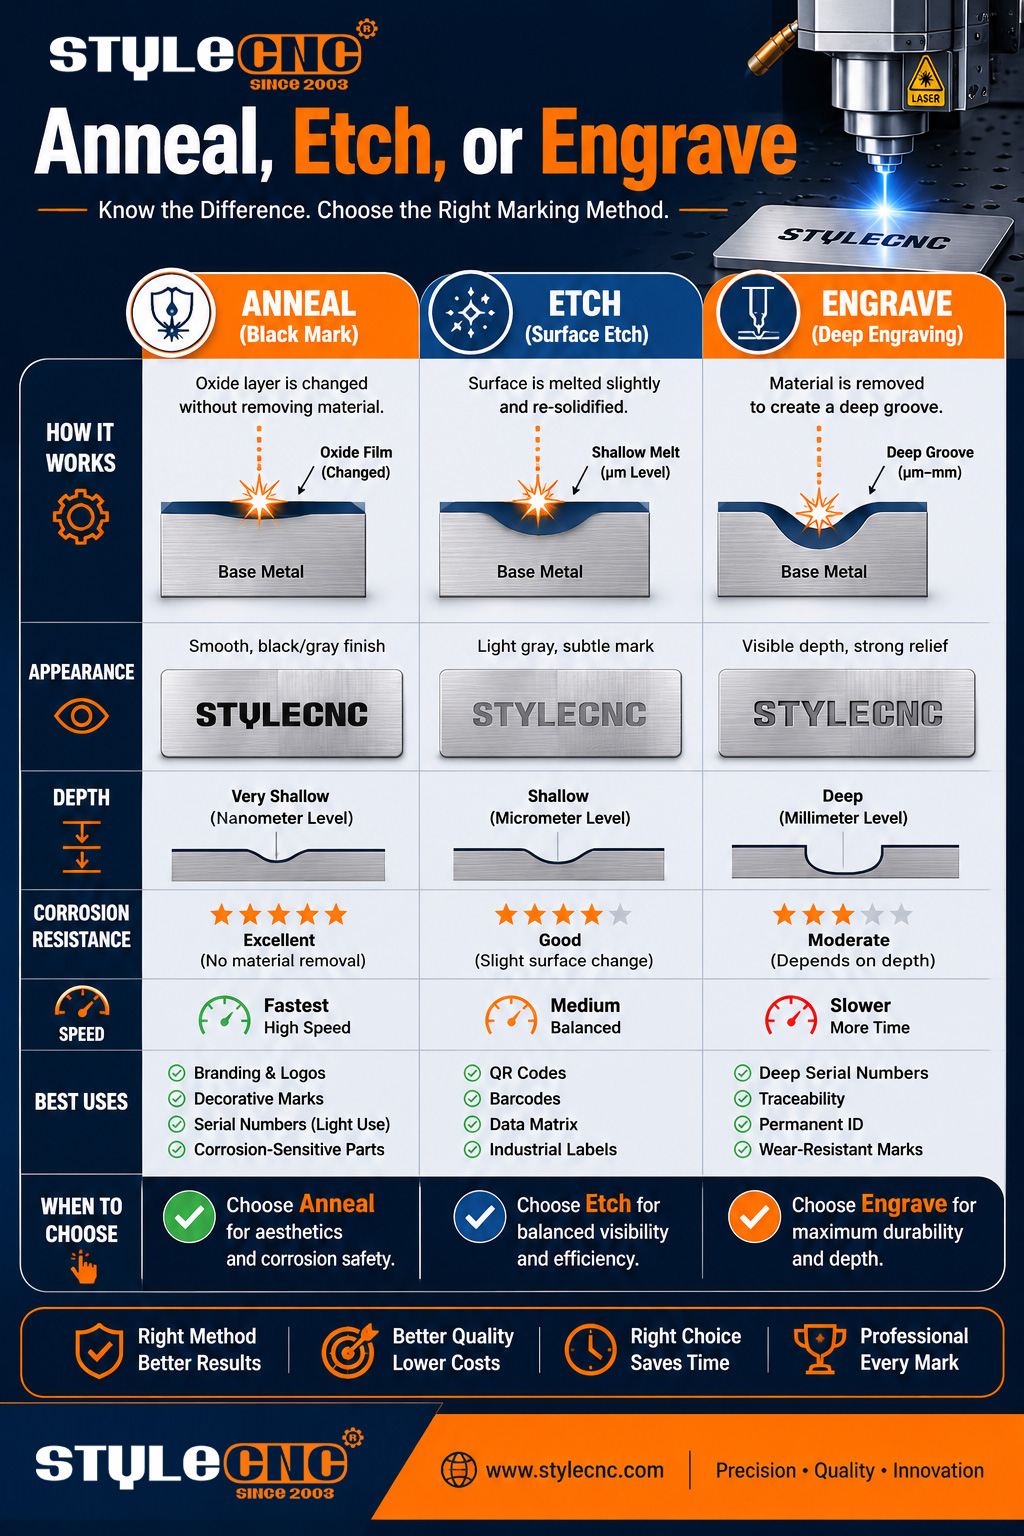
El recocido es calor puro. El haz calienta la superficie hasta que se forma un óxido controlado en su interior, que cambia de color sin eliminar ni una sola micra, por lo que el acabado permanece liso.
El grabado crea una capa finísima que se solidifica con una ligera textura, sacrificando una mínima modificación superficial a cambio de una mayor velocidad. El grabado, por su parte, profundiza considerablemente, siendo la única vía para obtener números de serie reglamentarios como los que especifica la ATF para las armas de fuego.
Los 3 funcionan con el mismo sistema. máquina de marcado láser El hardware es lo único que cambia; solo la receta. Por eso, la comparación es importante antes de la compra, no después.
La cuestión de la corrosión
El acero inoxidable resiste la oxidación debido a una capa de óxido de cromo autorreparable. El grabado corta directamente a través de esa capa, y las ranuras recién grabadas se corroen primero en servicio húmedo o salino a menos que la pieza se vuelva a pasivar según estándares como los publicados por ASTM Internacional.
El recocido actúa en armonía con la piel, en lugar de en su contra. El óxido formado es continuo con la capa protectora, por lo que las marcas resisten sin cambios los autoclaves, los detergentes y la exposición al aire libre.
Esa característica en particular impulsa a los sectores médico y alimentario hacia el uso de identificadores recocidos, incluidos los códigos de dispositivos que se rastrean según las normas de la FDA para dispositivos médicos.
Recocido vs. Grabado al aguafuerte vs. Grabado químico: una breve descripción
| Atributo | Recocido | Aguafuerte | Grabado |
| Measurement | Película de óxido, decenas de nanómetros | Capa fundida, de menos de 25 micras | Profundidad eliminada: de 10 a 500 micras. |
| Superficie después del marcado | Suave, textura inalterada | Textura ligeramente elevada | Ranuras y crestas hundidas |
| Capa pasiva de cromo | Preservado | Mayormente conservado | Eliminado dentro de la marca |
| Comportamiento a la corrosión | Sin cambios respecto al metal base | Casi original | Necesita re-pasivación para servicio en húmedo. |
| Velocidad relativa | El más lento | Empresarial | Lento, se multiplica con la profundidad. |
| Los usos típicos | Herramientas médicas, utensilios de cocina, negro decorativo | Logotipos, códigos, ID de volumen | Serie, moldes, servicio abrasivo |
Las comparaciones de velocidad asumen que la obra de arte es idéntica en la misma superficie. 30W Fuente de fibra. La textura del grabado varía con la frecuencia y puede alcanzar una suavidad similar a la del recocido en ajustes altos.
Ajustes prácticos de fibra para cada marca
Las ventanas de abajo son adecuadas para 30W Fuente de fibra en placa 304 y convertir la teoría en datos de primera ejecución. Máquinas de marcado láser de fibra En toda esta categoría de potencia, el comportamiento es similar una vez que se ajusta el enfoque.
| Resultado objetivo | Velocidad | Potencia | Frecuencia | Enfócate | Los pases |
| Measurement | mm / s | porcentaje de la producción nominal | kHz | desplazado del enfoque nítido | contar |
| Recocido oscuro | 100-250 | 50-70 | 40-60 | Más de 1 a 3 mm | 1 |
| Grabado de contraste | 500-800 | 35-50 | 30-50 | Agudo | 1 |
| Grabado profundo | 400-600 | 80-100 | 20-30 | Nítido, escalonado por capa | 10-40 |
Los valores se basan en un acabado espejo o mate de acero inoxidable 304. Las superficies granalladas, cepilladas y de acero inoxidable 316 varían en cada ventana, por lo que se recomienda realizar una prueba de rampa con cada acabado antes de la producción.
El desenfoque es la palanca de recocido que la mayoría de las hojas de especificaciones omiten. Al levantar el cabezal de 1 a 3 mm por encima del enfoque nítido, se extiende el punto, se reduce la intensidad por debajo del umbral de ablación y se permite que el calor penetre; el control de pulsos, el Diferencia entre fuentes MOPA y Q-switched, decide con qué suavidad aterriza cada pulso.
El trabajo de profundidad invierte todas las prioridades: enfoque nítido, máxima potencia, baja frecuencia y paciencia. Plataformas dedicadas como la 50W Máquina de grabado profundo de fibra para metal Desplace el plano focal hacia abajo a medida que crece la cavidad.
Cifras clave que vale la pena recordar
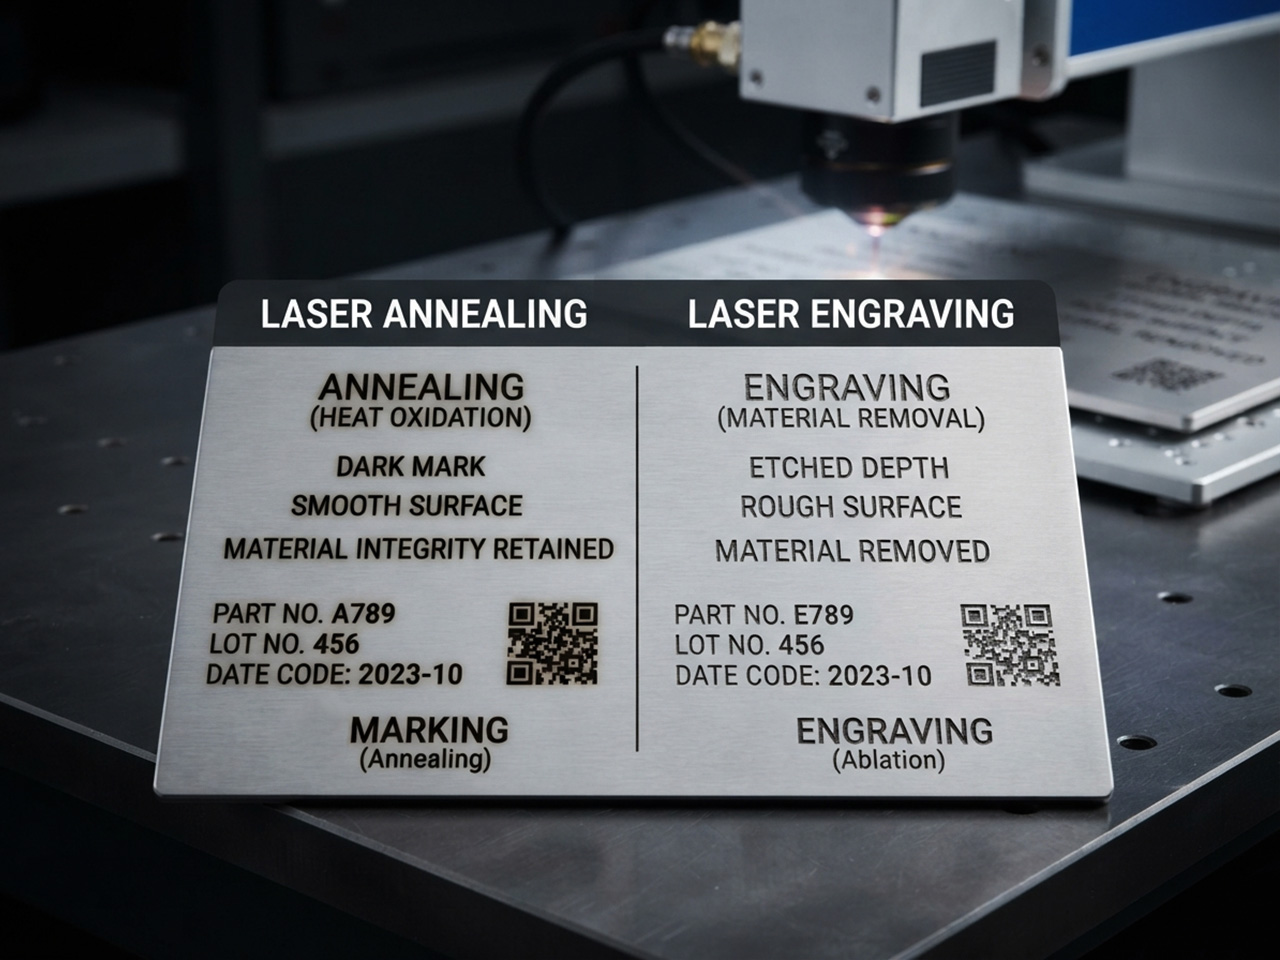
• Las películas de óxido recocidas miden decenas de nanómetros; el grabado elimina entre 10 y 500 micras.
• Un desenfoque de 1 a 3 mm es suficiente para mover la mayoría 20W a 50W fuentes desde la ablación hasta el calentamiento puro.
• El grabado suele dar como resultado la misma obra de arte varias veces más rápido que el recocido.
• El grabado profundo requiere de 10 a 40 pasadas, por lo que el ahorro se consigue en minutos, mientras que un grabado normal solo lleva segundos.
• Los códigos de matriz de datos recocidos se mantienen legibles tras cientos de ciclos de autoclave, razón por la cual los hospitales los especifican.
• STYLECNCgalería de Resultados del marcado en acero Muestra muestras recocidas, grabadas y cinceladas una al lado de la otra.
Preguntas que los operadores realmente hacen
¿Qué proceso debo presupuestar para las pinzas quirúrgicas?
Recocido, casi sin excepción. La marca resiste los ciclos de autoclave, no deja grietas que puedan contaminarse y mantiene el identificador legible durante toda la vida útil del instrumento.
¿Por qué la profundidad requiere mucho más tiempo que el contraste?
El grabado solo elimina unos pocos micrómetros de metal por pasada, por lo que una serie de 0.2 mm puede requerir docenas de pasadas. El contraste se obtiene mediante un proceso térmico; la profundidad mediante una excavación.
¿Una sola máquina puede realmente realizar las 3 tareas?
Sí. Una única fuente de fibra cambia entre recocido, grabado y grabado puramente por receta, y con una Fuente de color MOPA La misma plataforma también llega al oro y al azul.
Errores comunes que difuminan la línea
• Llamar recocido a cualquier marca negra; la textura de la superficie es la clave.
• Recocido con enfoque nítido y ablación silenciosa en su lugar.
• Omitir la prueba de rampa de desenfoque después de un cambio de lente o fuente.
• Grabar acero inoxidable y enviarlo para su uso en ambientes húmedos sin re-pasivación.
• Reutilización de recetas de placas de espejo en acabados cepillados o granallados.
• Se espera que un recocido resista el rectificado o la abrasión intensa.
• Utilizar una única frecuencia para recocido, grabado y marcado por igual.
• Marcar antes de soldar o doblar, en lugar de después.
Lista de verificación para la selección del proceso
✓ Confirme primero el requisito: solo contraste o profundidad medible.
✓ Verifique la aleación; el recocido requiere superficies ferrosas o de titanio.
✓ Realice una rampa de desenfoque desde un enfoque nítido hasta +3 mm en el material de desecho.
✓ Cronometre ambos procesos en una obra de arte real antes de cotizar el volumen.
✓ Realice los trabajos de recocido en pasadas individuales lentas; resista el calor de apilamiento.
✓ Repasivar cualquier pieza de acero inoxidable grabada destinada al servicio en ambientes húmedos.
✓ Registre la receta, el desplazamiento del enfoque y el acabado de la superficie con cada trabajo.
Preguntas frecuentes
¿Por qué se oxida mi marca negra después de unas semanas?
Probablemente se trató de un grabado o un ligero marcado, no de un recocido. Pasa la uña por encima: cualquier textura indica que el material se desprendió de la superficie y la capa pasiva se fue con él. Un recocido verdadero se siente igual que el acero circundante y se deteriora de la misma manera.
¿Cuánta falta de enfoque requiere el recocido?
Comience 1 mm por encima del punto de enfoque nítido y aumente gradualmente en incrementos de 0.5 mm hasta aproximadamente 3 mm. Un mayor desplazamiento distribuye la energía y ralentiza el crecimiento del óxido; si es excesivo, la marca se desvanece y se vuelve gris. Una prueba de rampa en un trozo de material de desecho permite encontrar el punto óptimo en cuestión de minutos.
¿Dónde una CO2 ¿Recocido láser de acero inoxidable?
No. El metal desnudo refleja el largo CO2 longitud de onda, por lo que la superficie nunca absorbe suficiente calor para que crezca el óxido. CO2 Las máquinas marcan el acero inoxidable únicamente mediante un compuesto adhesivo que se aplica previamente por pulverización. El recocido corresponde a las fuentes de fibra a 1064 nm.
¿Las marcas de recocido resisten los autoclaves y lavavajillas?
Sí. La marca es un óxido que se forma en la superficie, no un recubrimiento superficial, por lo que los ciclos repetidos de vapor, detergentes y desinfectantes no la alteran. Esta durabilidad, sumada a su acabado sin grietas, es precisamente la razón por la que los identificadores de dispositivos médicos confían en este proceso.
¿Por qué mi recocido salió gris en lugar de negro?
El color gris indica que el óxido se detuvo antes de tiempo. Disminuya la velocidad un 20 %, ajuste el desenfoque un paso o aumente ligeramente la potencia, modificando una variable por prueba. Los acabados cepillados y granallados también se ven más claros que los de espejo con los mismos valores, así que guíese por el acabado real.
¿El recocido deforma o debilita la pieza?
La zona de calentamiento es superficial y localizada, por lo que la alteración estructural en calibres normales es insignificante. Las láminas delgadas son la excepción: un calor suficiente puede teñir el reverso o provocar una ligera curvatura. En cualquier caso con un grosor inferior a 0.5 mm, reduzca la potencia y aumente la velocidad antes de comprometerse.
¿Qué proceso se adapta mejor a los códigos de barras y a los códigos de matriz de datos?
En la mayoría de los casos, se utiliza un proceso de recocido. El campo oscuro liso permite un escaneo nítido, no oculta bacterias y nunca se llena de residuos. En líneas de impresión de alto volumen, a veces se aceptan códigos grabados para mayor rapidez, pero en cualquier lugar donde la higiene o la larga vida útil sean importantes, la versión recocida ofrece una legibilidad superior a largo plazo.
¿Qué profundidad debe tener un número de serie regulado?
Las normas sobre la profundidad del grabado varían según la industria y la jurisdicción, y el recocido superficial no cumple con ninguna de ellas. Por ejemplo, en Estados Unidos, los números de serie de las armas de fuego deben grabarse a una profundidad mínima establecida, razón por la cual el grabado profundo sigue siendo obligatorio en ese caso.
¿Puede el recocido producir colores en lugar de negro?
Sí, cuando la fuente permite el control del ancho de pulso. Los pulsos ajustables hacen crecer el óxido a diferentes espesores, y cada espesor refleja un tono distinto, desde dorado hasta azul, pasando por púrpura. Las fuentes de pulso fijo suelen producir tonos negros o pajizos, independientemente de la fórmula.