La misma lámina de madera contrachapada se comporta de 3 maneras diferentes bajo un módulo de diodos, un CO2 tubo y una fuente de fibra. Esta guía proporciona valores iniciales conservadores para los tres, y luego muestra un método reproducible para ajustar cualquier material nuevo.
Cómo la velocidad y la potencia trabajan juntas
Cada marca se reduce a la energía por punto, que es la potencia dividida por la velocidad. Si se reduce la velocidad, la quemadura se vuelve más oscura y profunda; si se aumenta la velocidad, la marca se aclara.
Las unidades son la primera trampa. El software del diodo generalmente muestra mm/min mientras que la mayoría CO2 y los controladores de fibra utilizan mm/s, por lo que un valor copiado puede llegar sesenta veces fuera del objetivo.
La potencia es la segunda trampa. Una receta ajustada para una 10W El módulo se quemará en un 20W cabeza con números idénticos, así que reduzca la potencia en proporción aproximada antes de realizar la prueba. A lo largo de la Gama de máquinas de grabado láserEse hábito evita la mayor parte del desperdicio de existencias.
Tabla de configuración maestra: Diodo vs CO2 vs Fibra
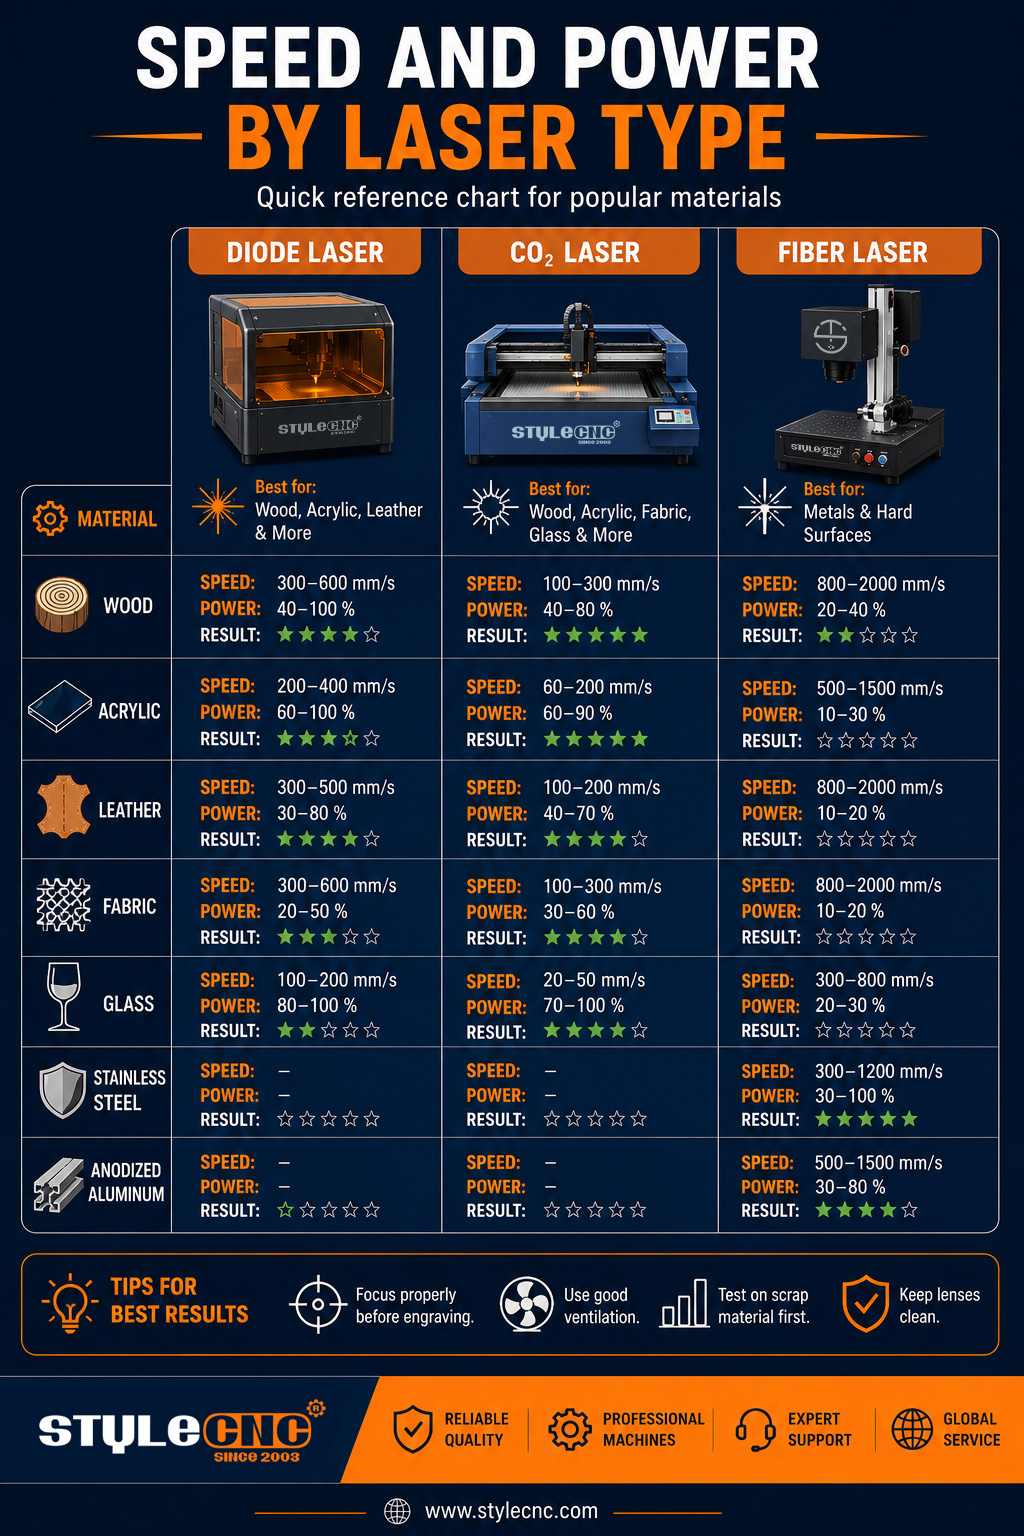
Los valores que se muestran a continuación son puntos de partida conservadores para 3 configuraciones comunes: a 10W grabador de diodos, un 80W CO2 máquina de corte por láser, y un 50W galvo máquina de marcado láser. Ajuste al alza solo después de obtener un resultado de prueba limpio.
| Material y operación | Diodo láser 10W | CO2 Láser 80W | láser de fibra 50W |
| Measurement | Velocidad en mm/min, potencia en porcentaje | Velocidad en mm/s, potencia en porcentaje | Velocidad en mm/s, potencia en porcentaje, frecuencia en kHz |
| Grabado en madera blanda | 5000-6000 a 45-60% | 350-450 al 12-18% | No adecuado |
| Corte de madera contrachapada de 3 mm | 250-350 a 95-100%, 2-3 pases | 18-25 al 55-65%, pase único | No adecuado |
| Grabado en madera dura | 3500-4500 al 60-75% | 300-400 al 18-24% | No adecuado |
| Grabado en acrílico fundido | 4500-5500 al 35-45%, solo opaco | 280-350 al 20-28% | No adecuado |
| acrílico fundido de 5 mm de diámetro | No apto para hojas transparentes | 10-14 a 70-80%, pasada única | No adecuado |
| Grabado en cuero | 4000-5000 a 30-40% | 450-550 al 10-15% | Solo prueba de baja potencia |
| Grabado en vidrio | No adecuado | 350-450 a 15-20% | No adecuado |
| Marcado de aluminio anodizado | 2500-3500 al 70-85% | Se requiere compuesto de marcado | 700-900 a 30-40%, 25-35 kHz |
| Marcado oscuro de acero inoxidable | Se requiere pasta de marcado | Se requiere compuesto de marcado | 300-500 a 40-60%, 40-60 kHz |
| Grabado profundo en latón | No adecuado | No adecuado | 250-350 a 85-100%, 20 kHz, pasadas repetidas |
Todos los valores presuponen óptica limpia, altura focal correcta y asistencia de aire en cada operación de corte. Considere las entradas marcadas como no aptas como límites de longitud de onda, no como límites de potencia.
Cifras clave que vale la pena recordar
• Las velocidades de alimentación de los diodos suelen oscilar entre 1000 y 6000 mm/min, siendo las más lentas de los 3 tipos de fuentes.
• Pórtico CO2 Las máquinas alcanzan una velocidad media de entre 300 y 600 mm/s para trabajos de grabado de superficies.
• Galvo se dirige hacia adelante máquinas de marcado láser de fibra barrido a una velocidad de hasta 7000 mm/s.
• Reducir la potencia de grabado en madera entre un 10 y un 15 por ciento elimina la mayor parte del carbonizado de los bordes sin pérdida visible de contraste.
• Dos pasadas ligeras suelen dejar bordes de acrílico más limpios que una sola pasada lenta y caliente.
• Según los ensayos industriales publicados por The Fabricator, el aire comprimido ahora rivaliza con el nitrógeno en cuanto a la calidad de los bordes en muchos trabajos de corte de fibra.
Cómo ejecutar una cuadrícula de prueba
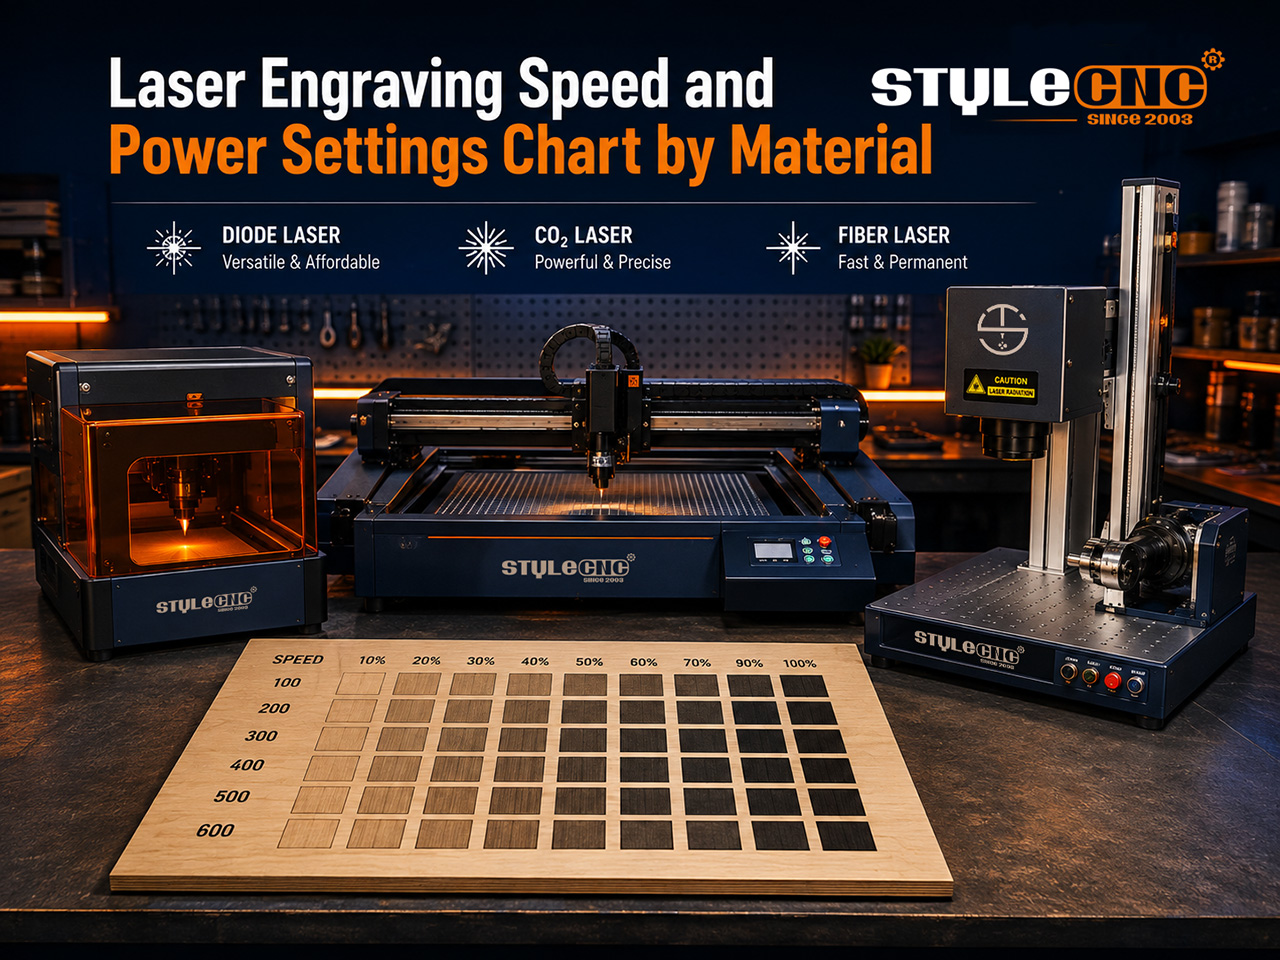
Dibuja una cuadrícula de 5x5 con cuadrados de 10 mm. Asigna una velocidad a cada fila y un nivel de potencia a cada columna, cubriendo el rango que sugiere tu tabla.
Graba la cuadrícula en un trozo de material de desecho del mismo lote con el que vas a producir. El contenido de pegamento, la humedad y el grosor del recubrimiento influyen en los resultados entre las distintas láminas, por lo que los trozos de desecho del lote son la única muestra fiable.
Seleccione el cuadrado más limpio y registre la máquina, el material, la altura de enfoque y el número de pasadas. El software de control más popular incluye un generador de pruebas de material integrado que automatiza toda la cuadrícula.
Realice cada prueba con protección ocular clasificada según la longitud de onda que siga las directrices del Laser Institute of America y extraiga el humo a través de un filtro. extractor de humos para máquinas láserLa descripción general de OSHA sobre los riesgos del láser es una lectura breve y útil para cualquiera que esté configurando un nuevo espacio de trabajo.
Preguntas que los operadores realmente hacen
¿A qué velocidad se evita que los bordes de un tablero contrachapado de 3 mm se quemen?
Mantén la velocidad de corte, reduce la potencia entre un 10 y un 15 por ciento y realiza una segunda pasada si el corte se abre tarde. Colocar cinta adhesiva en la superficie y aplicar aire comprimido constante elimina la mayor parte de las quemaduras restantes.
¿Por qué mi nuevo 20W El módulo quema madera en la configuración de mi antiguo 10W ¿amado?
Duplicar la potencia óptica con valores idénticos duplica la energía por punto. Reduzca a la mitad la cifra de potencia como primera estimación y luego refine con una cuadrícula rápida.
¿Qué ajustes hacen que el acero inoxidable se vuelva negro en lugar de gris?
Disminuya la velocidad del cabezal, aumente la frecuencia hacia 40 a 60 kHz y desenfoque ligeramente para que el pulso caliente en lugar de impactar la superficie. Diferencia entre fuentes MOPA y Q-switched Explica por qué el control de pulsos determina el tono.
Errores comunes que arruinan la configuración
• Copiar valores entre diferentes potencias sin escalar la potencia previamente.
• Confundir mm/s con mm/min al cambiar entre controladores.
• El grabado está desenfocado, lo que amplía la mancha y difumina los detalles finos.
• Utilizar una pasada lenta y caliente donde dos pasadas más ligeras proporcionarían un corte más limpio.
• Omitir la asistencia de aire y dejar que los residuos de humo absorban la energía del haz durante el trabajo.
• Realizar pruebas en una hoja y luego producir en un lote diferente.
• Se activa por defecto el 100 por ciento de la potencia, lo que acorta la vida útil del tubo o diodo.
• Ignorar la limpieza de la lente; una lente sucia puede absorber una gran parte de la potencia nominal.
Lista de verificación de ajustes de pregrabado
✓ Confirme qué unidad de velocidad muestra su controlador antes de introducir los valores.
✓ Ajuste el enfoque con el medidor suministrado o con la función de enfoque automático de la máquina.
✓ Ajuste la potencia a la potencia nominal real de su máquina.
✓ Realice una prueba en una cuadrícula de 25 cuadrados con los desechos del lote de producción.
✓ Active la asistencia neumática para cada operación de corte.
✓ Limpie la lente y compruebe la alineación del haz semanalmente.
✓ Registra los valores ganadores con el material, la altura de enfoque y el número de pases.
Preguntas frecuentes
¿Por qué mis resultados difieren de todas las tablas de configuración que encuentro?
Las gráficas están calibradas para una máquina, lente y lote de material específicos. La potencia óptica, la altura de enfoque e incluso el contenido de pegamento para madera contrachapada modifican el resultado. Considere cualquier valor publicado como un punto de partida y, a continuación, realice una pequeña prueba con su propio material antes de iniciar la producción.
¿6000 mm/min es lo mismo que 100 mm/s?
Sí. Divide mm/min entre 60 para obtener mm/s. El software del diodo normalmente muestra mm/min, mientras que la mayoría... CO2 Los controladores de fibra óptica utilizan mm/s, por lo que un valor copiado sin convertirlo se procesa sesenta veces más rápido o con una temperatura excesiva. Confirme siempre primero qué unidad espera su controlador.
¿Por qué el mismo tipo de madera contrachapada se graba de forma diferente entre distintas láminas?
El contrachapado varía en cuanto al tipo de adhesivo, la especie del núcleo y la humedad, y cada factor influye en la cantidad de energía que absorbe la superficie. Una lámina almacenada en un taller húmedo puede requerir mucha más energía que una seca. Analice los restos de cada lote nuevo y registre las diferencias.
¿Puede un láser de diodo cortar acrílico transparente?
No. La longitud de onda del diodo azul pasa directamente a través del acrílico transparente en lugar de ser absorbida, por lo que la lámina apenas se calienta. El acrílico fundido oscuro u opaco se graba bien, pero el corte de láminas transparentes pertenece a CO2 máquinas, cuya longitud de onda más larga el material absorbe casi por completo.
¿Qué frecuencia debe utilizar un láser de fibra sobre acero inoxidable?
Para obtener una marca oscura y uniforme, comience con una frecuencia de entre 40 y 60 kHz, y alrededor de 20 kHz si desea una eliminación de material agresiva. Las frecuencias más altas generan pulsos más suaves que calientan la superficie en lugar de dañarla, lo cual es ideal para lograr un acabado negro impecable en acero inoxidable.
¿Es mejor realizar varios pases suaves que realizar un solo pase fuerte?
Por lo general, sí. Dos o tres pasadas ligeras permiten que el calor se disipe, lo que se traduce en bordes de acrílico más rectos y menos carbonización en la madera. Una sola pasada lenta y caliente concentra la energía, ensancha el corte y aumenta el riesgo de llamaradas en materiales resinosos.
¿Cuánto influye el enfoque h8 en el resultado?
El haz solo alcanza su intensidad nominal en el punto focal. Incluso un error de 1 a 2 mm ensancha el punto, difumina los detalles y obliga a compensar con mayor potencia. Reenfoque para cada grosor de material y después de cualquier cambio de lente o boquilla.
¿Necesito asistencia neumática para grabar o solo para cortar?
El corte siempre requiere aire comprimido, ya que este elimina los residuos fundidos y suprime las llamas. Para el grabado, el aire a baja presión también ayuda a mantener el humo alejado de la lente y a reducir las manchas de residuos, aunque en trabajos fotográficos muy finos a veces se obtiene un resultado más limpio con un flujo de aire reducido.
¿Por qué se desvanece mi grabado a gran velocidad?
La velocidad divide la energía que el haz deposita por punto. Duplicar la velocidad de avance reduce aproximadamente a la mitad la intensidad de la quema, por lo que las marcas se vuelven pálidas y con manchas cuando la velocidad supera la potencia. Se puede reducir la velocidad, aumentar la potencia o aceptar el tono más claro si se ajusta al diseño.