El gas de asistencia es uno de los mayores costes en el funcionamiento de un láser de fibra, y en muchos talleres supera con creces el gasto eléctrico que alimenta el haz. Por ello, la pregunta ha pasado de si el corte con aire es viable a cómo configurarlo correctamente. Esta guía se centra en el aspecto del aire: cómo se comporta la asistencia de aire en el corte, cómo dimensionar y tratar el aire comprimido, cómo afecta a la calidad del borde y cuál es su coste real por hora.

Cómo funciona la asistencia de aire en el corte
Cada corte con láser de fibra requiere un chorro de gas. El haz funde un canal estrecho a través de la lámina, y el chorro de gas coaxial que sale de la boquilla expulsa el metal fundido por la parte inferior del corte antes de que pueda solidificarse. Sin ese chorro, el corte se rellena detrás del haz.
El aire se compone aproximadamente de un 78 % de nitrógeno y un 21 % de oxígeno, por lo que se comporta como una mezcla de estos dos gases. El nitrógeno realiza la mayor parte del trabajo de expulsión mecánica, mientras que la pequeña cantidad de oxígeno aporta una ligera energía exotérmica y deja una fina capa de óxido en la superficie de corte. En acero dulce y chapa galvanizada, este óxido suele ser estético y apto para pintar; en acero inoxidable, se aprecia como un ligero tinte.
Dos cosas hicieron que el aire fuera práctico a escala de producción. Las fuentes de mayor potencia impulsan suficiente energía en el corte para cortar rápidamente con un gas menos reactivo, y los talleres descubrieron que el compresor que instalan es una compra única en lugar de una factura mensual. Los fabricantes que hicieron el cambio en máquinas de corte de metal por láser de fibra de alta potencia A menudo se registran los mayores ahorros de gas, ya que una mayor potencia implica un corte más rápido y un menor consumo de gas por metro.
¿Qué materiales se cortan bien con aire comprimido?
⦿ Acero dulce, de aproximadamente 1 a 6 mm: una ventana de aire común, que generalmente comienza alrededor de 8 a 12 bar y se ajusta a la presión más baja que mantiene el filo.
⦿ Chapa galvanizada: se corta limpiamente con aire y es una de las aplicaciones más resistentes para trabajos de climatización y cerramientos.
⦿ Aluminio delgado: el aire suele funcionar tan bien como el nitrógeno, y varios talleres informan de bordes de aluminio más limpios después de cambiar a este sistema.
⦿ Acero inoxidable: se corta rápidamente con aire, pero puede presentar un tinte de óxido; es aceptable para piezas ocultas o pintadas, pero no para acabados cepillados visibles.
Los operarios suelen preguntarlo directamente: ¿mis paneles galvanizados de 3 mm saldrán de la mesa tan limpios con aire como con nitrógeno? Para la mayoría de las piezas de cerramientos y conductos, la respuesta es sí. Las piezas que justifican el uso de nitrógeno son las que un cliente verá, soldará sin preparación o inspeccionará bajo luz brillante. Los rangos típicos de espesor y velocidad según la potencia de la fuente se muestran en el mapa. Guía sobre el espesor, la velocidad y la potencia del corte de metales con láser de fibra, lo que ayuda a establecer expectativas realistas antes de ajustar los parámetros del aire.
Dimensionamiento de compresores: presión, caudal y secado
El compresor es fundamental para el éxito del corte neumático. Un compresor de taller estándar que funciona a 7 u 8 bares está diseñado para herramientas, no para una boquilla de corte, y un sistema de tamaño insuficiente provoca escoria y bordes irregulares mucho antes de que alguien sospeche del suministro de aire.
| Requisito | Objetivo típico | POR QUÉ ES IMPORTANTE | Measurement |
|---|---|---|---|
| Presión de entrega | Hasta 16 bar en la máquina, de 8 a 12 bar en la boquilla para acero dulce delgado. | La presión elimina el metal fundido del corte; las gotas producen escoria. | Presión manométrica en el cabezal de corte durante un chorro completo de la boquilla |
| Envío aéreo gratuito | Adaptado a la boquilla y la potencia; consumo aproximado de 0.5 m³/min en trabajos de potencia media. | Un caudal insuficiente dificulta el paso de cortes largos y boquillas grandes. | Consumo medido en comparación con el caudal nominal a presión de trabajo. |
| Sequedad | Punto de rocío a presión de -40 a -60 °C | La humedad empaña y agrieta la lente protectora. | Lectura del punto de rocío aguas abajo del secador. |
| Petróleo y partículas | Sin aceite o con el aceite eliminado mediante coalescencia y filtración con carbón activado. | El vapor de aceite se adhiere a las lentes y contamina los bordes. | Intervalo de inspección de la presión diferencial y la lente del filtro |
| Almacenamiento en búfer | Tanque receptor dimensionado para absorber picos de demanda. | Los controladores láser no toleran bien las fluctuaciones de presión. | Variación de la presión durante la perforación y cambios rápidos del contorno |
Presión y flujo
Especifique el compresor a la presión que requiere la boquilla, más las pérdidas por secadores, filtros y tuberías. El caudal depende del diámetro de la boquilla y de la cantidad de minutos por hora que el haz está encendido. Como referencia, una configuración publicada combina un compresor de 16 bar que suministra aproximadamente 1.27 m³/min con una potencia de entrada de 13.4 kW y un consumo real de corte cercano a 0.5 m³/min, lo que deja margen para perforaciones y boquillas de mayor tamaño.
Secado y filtración
Este es el paso que las tiendas omiten y luego lamentan. El aire comprimido transporta humedad y vapor de aceite, y ambos terminan en la lente protectora del cabezal de corte. Una lente empañada o contaminada dispersa el haz, debilita el corte y puede agrietarse con el calor. Los proveedores de tratamiento de aire suelen especificar un punto de rocío a presión entre -40 y -60 °C, lo que significa un desecante o secador de alto rendimiento después del compresor, seguido de filtros coalescentes y de carbón activado. Comprender dónde se ubica la lente protectora en el cabezal, cubierto en la guía para Partes principales de la máquina de corte por láser de fibraEsto deja claro por qué la calidad del aire protege el consumible más caro del sistema.
Tuberías, colocación y mantenimiento
Coloque el compresor cerca del láser para que el recorrido de alta presión sea corto y utilice tuberías aptas para la presión de trabajo máxima en lugar de las líneas de taller habituales. Cada codo, acoplamiento rápido y tramo largo de manguera reduce la presión en la boquilla, por lo que en muchas instalaciones se destina una línea de alta presión independiente al cabezal de corte, mientras que un regulador suministra aire a menor presión al resto del taller.
Trate el sistema de aire comprimido como parte del láser, no como un sistema de climatización del edificio. Drene el receptor y revise los drenajes automáticos diariamente, registre el punto de rocío semanalmente y cambie los elementos filtrantes según la presión diferencial, en lugar de hacerlo a ojo. Una sola mañana húmeda tras un drenaje omitido puede costar más en lentes protectoras que un año de filtros.
Compromisos en la calidad de los bordes
El corte con aire comprimido no es un intercambio gratuito; es una compensación deliberada entre el costo del gas y la apariencia del borde. Los informes de casos de la industria sitúan la calidad del borde cortado con aire comprimido cerca de la del corte con oxígeno o nitrógeno en muchas piezas, pero la diferencia que persiste es predecible:
⦿ Acero dulce: óxido ligero en la superficie de corte, generalmente apto para pintura y recubrimiento en polvo después del pretratamiento normal.
⦿ Acero inoxidable: ligero tinte amarillo a gris y una superficie menos brillante que el nitrógeno; puede requerir limpieza antes de soldar o pulir.
⦿ Aluminio: a menudo igual o mejor que el nitrógeno en láminas delgadas, con poca escoria cuando se ajusta la presión.
⦿ Secciones más gruesas: el riesgo de escoria aumenta a medida que aumenta el espesor, que es donde el nitrógeno o el oxígeno generalmente regresan al programa.
La perforación merece una mención aparte. Muchos sistemas neumáticos perforan a baja presión y luego la aumentan para el corte, ya que una ráfaga a máxima presión durante la perforación puede salpicar metal fundido hacia la boquilla. Es mejor dejar que el controlador gestione el interruptor de presión en lugar de aplicar un valor fijo a todo el contorno.
La regla práctica es ordenar el libro de pedidos según lo que ve el cliente. Soportes ocultos, paneles pintados y piezas de fabricación de acero Las piezas destinadas al recubrimiento son candidatas ideales para el aire. Las piezas arquitectónicas de acero inoxidable y las piezas aptas para uso alimentario generalmente se mantienen en nitrógeno, y mantener ambos gases canalizados al máquina cortadora láser Permite que el programa de corte elija por trabajo.
Cambiar de configuración generalmente implica reajustar, no solo reemplazar una línea de gas. Deberá ajustar el tamaño de la boquilla, la posición de enfoque y la presión para cada material y espesor, y luego guardar los parámetros de aire como una biblioteca de corte independiente. La mayoría de los talleres realizan pruebas con muestras de desecho durante una semana antes de comenzar con trabajos reales, y esa semana suele responder mejor a la pregunta sobre la calidad de los bordes que cualquier hoja de especificaciones.
Coste por hora comparado con el nitrógeno
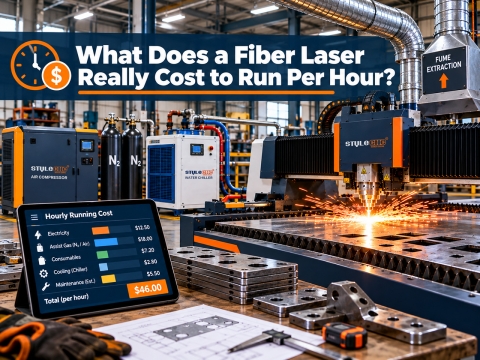
El costo del gas varía según el tiempo de funcionamiento, el tamaño de la boquilla y la presión, mientras que el costo del nitrógeno aumenta considerablemente con cada bar adicional. El aire comprimido modifica la estructura de la factura: en lugar de pagar por metro cúbico suministrado, el taller paga una sola vez por el compresor y, posteriormente, principalmente por la electricidad necesaria para su funcionamiento. En una operación de dos turnos, esta diferencia se acumula rápidamente.
| Factor | Aire Comprimido | Nitrógeno | Measurement |
|---|---|---|---|
| Coste del gas por minuto de corte | Entre 0.01 y 0.03 dólares, principalmente electricidad. | Entre 0.20 y 0.40 dólares, más alto en condiciones de alta presión. | Gasto de gas dividido por minutos de funcionamiento del motor |
| Costo por metro cúbico | Base | Al menos 3 veces la presión atmosférica, más de diez veces en algunas regiones. | Precio por m³ con entrega incluida, alquiler y entrega incluidos. |
| Logística de suministro | Generado en el sitio, bajo demanda. | Botellas, recipientes Dewar o tanques a granel con pérdidas por evaporación | Tiempo de inactividad por espera de entrega de gas |
| Inversión inicial | Compresor de alta presión, secador, filtros, receptor | Alquiler de tanque o generador, más gas continuo | Meses de recuperación de la inversión en el paquete de aire |
| Resultado de borde en acero inoxidable | Ligero tinte de óxido en el borde. | Borde brillante y libre de óxido | Si la pieza necesita limpieza posterior al corte |
Los estudios de caso concretan las cifras:
⦿ Un fabricante australiano gasta más de $9,000 al mes en nitrógeno embotellado instaló un paquete de compresor de 22 kW, 16 bar e informó sobre $9Ahorro anual de 6,000, incluso después de deducir los costes de funcionamiento y mantenimiento.
⦿ Un fabricante de bandejas informó aproximadamente $4Ahorro de 2,000 al año, y el sistema de aire comprimido se amortiza en un año.
⦿ Un fabricante estadounidense por contrato redujo el costo operativo del láser de fibra a menos de $4 por hora, aproximadamente un 90 por ciento más barato que su sistema de nitrógeno de referencia, al tiempo que reduce la mayor parte de su trabajo con acero inoxidable utilizando aire comprimido del taller.
Su propio cálculo de recuperación de la inversión necesita 3 números: gasto mensual actual en nitrógeno, horas de funcionamiento por mes y el precio de instalación de un compresor y un paquete de tratamiento del tamaño adecuado. Reste el costo de electricidad y servicio del compresor de la factura de nitrógeno, y la cifra restante le indicará cuántos meses tarda el paquete en amortizarse. Talleres que cortan principalmente acero dulce revestido y piezas de aluminio Suelen obtener los beneficios más rápidos, porque la compensación por óxido no les cuesta nada.

Lista de verificación previa al cambio
✔ Solicite las facturas de nitrógeno de los últimos doce meses, incluidos los gastos de alquiler y entrega del tanque.
✔ Clasifique la mezcla de piezas en acero inoxidable visible, acero revestido, galvanizado y aluminio, y estime la proporción que puede absorber el aire.
✔ Especifique el compresor para la presión de la boquilla más las pérdidas de línea, con un caudal que coincida con su boquilla más grande.
✔ Incluya en su presupuesto el secador, los filtros coalescentes y de carbón, y el tanque receptor como parte del paquete, no como extras.
✔ Mantenga nitrógeno disponible para acero inoxidable visible y secciones gruesas, y deje que el programa de corte seleccione el gas para cada trabajo.
Configure su láser de fibra para corte en el aire.
Compare los niveles de potencia y los tamaños de cama en toda la gama de máquinas de corte por láser de fibray solicite un presupuesto gratuito que incluya un compresor de alta presión y un paquete de tratamiento de aire adecuados para sus materiales.