¿Puede un láser de fibra cortar aluminio?
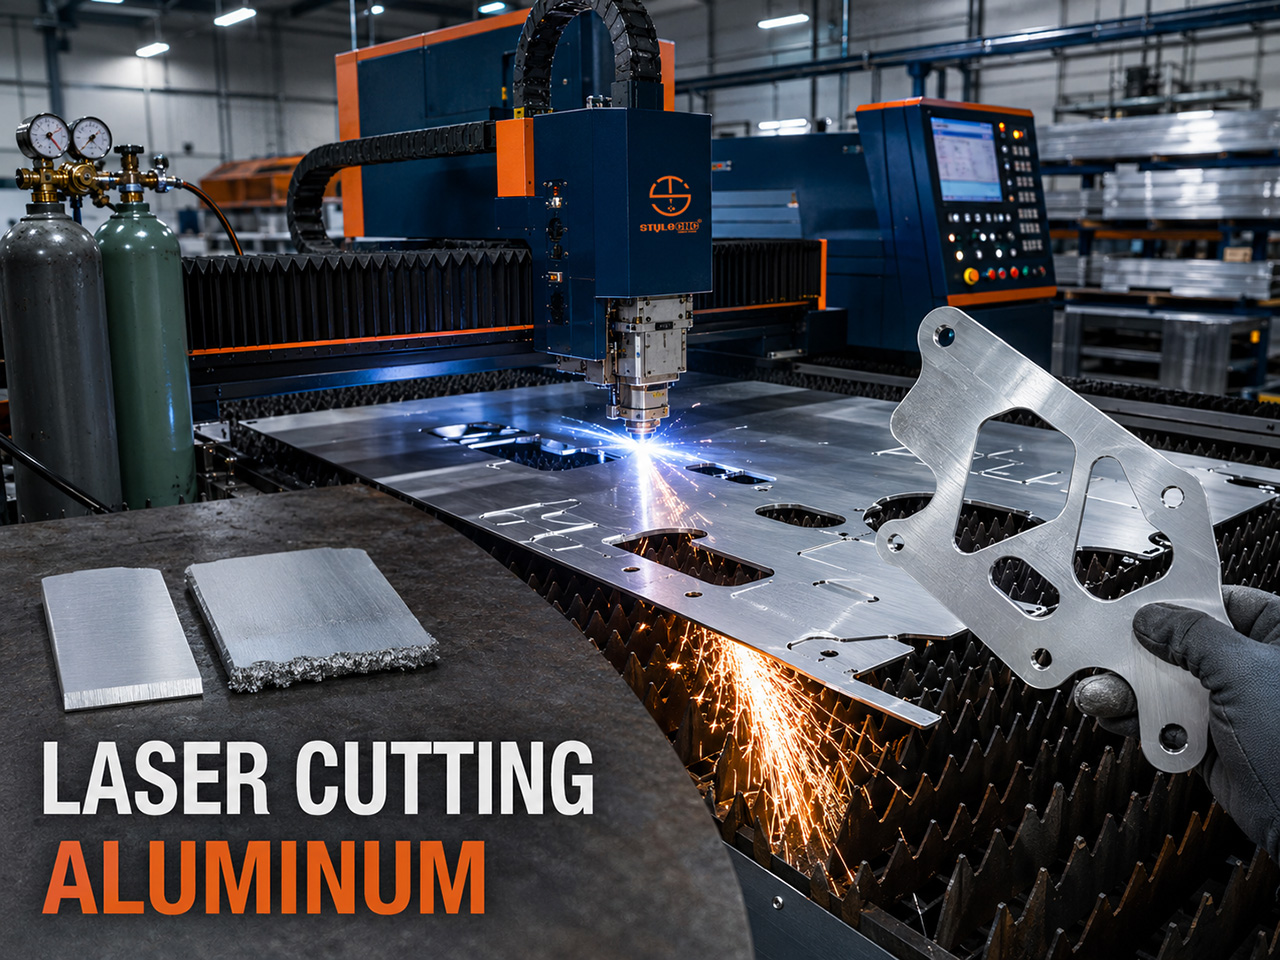
Sí, los láseres de fibra cortan bien el aluminio: la longitud de onda de 1064 nm se absorbe mucho mejor en el aluminio que CO2 Los láseres de fibra se han convertido en la opción estándar. Un láser de fibra de 1.5 a 2 kW corta limpiamente hasta 3 mm, uno de 3 kW maneja entre 6 y 8 mm, uno de 6 kW alcanza entre 12 y 16 mm, y uno de 12 kW corta hasta 30 mm, aunque la calidad del borde se degrada por encima de los 20 mm aproximadamente. La asistencia con nitrógeno a alta presión (de 15 a 20 bar) es clave para obtener bordes sin escoria.
La respuesta sincera tiene dos partes. Los láseres de fibra cortan aluminio de forma rutinaria, en todo tipo de componentes, desde carcasas electrónicas hasta soportes aeroespaciales y bandejas para baterías de vehículos eléctricos. Y el aluminio sigue siendo más susceptible a los ajustes imprecisos que el acero, porque dos de sus propiedades actúan directamente en contra de las leyes físicas del corte por láser.
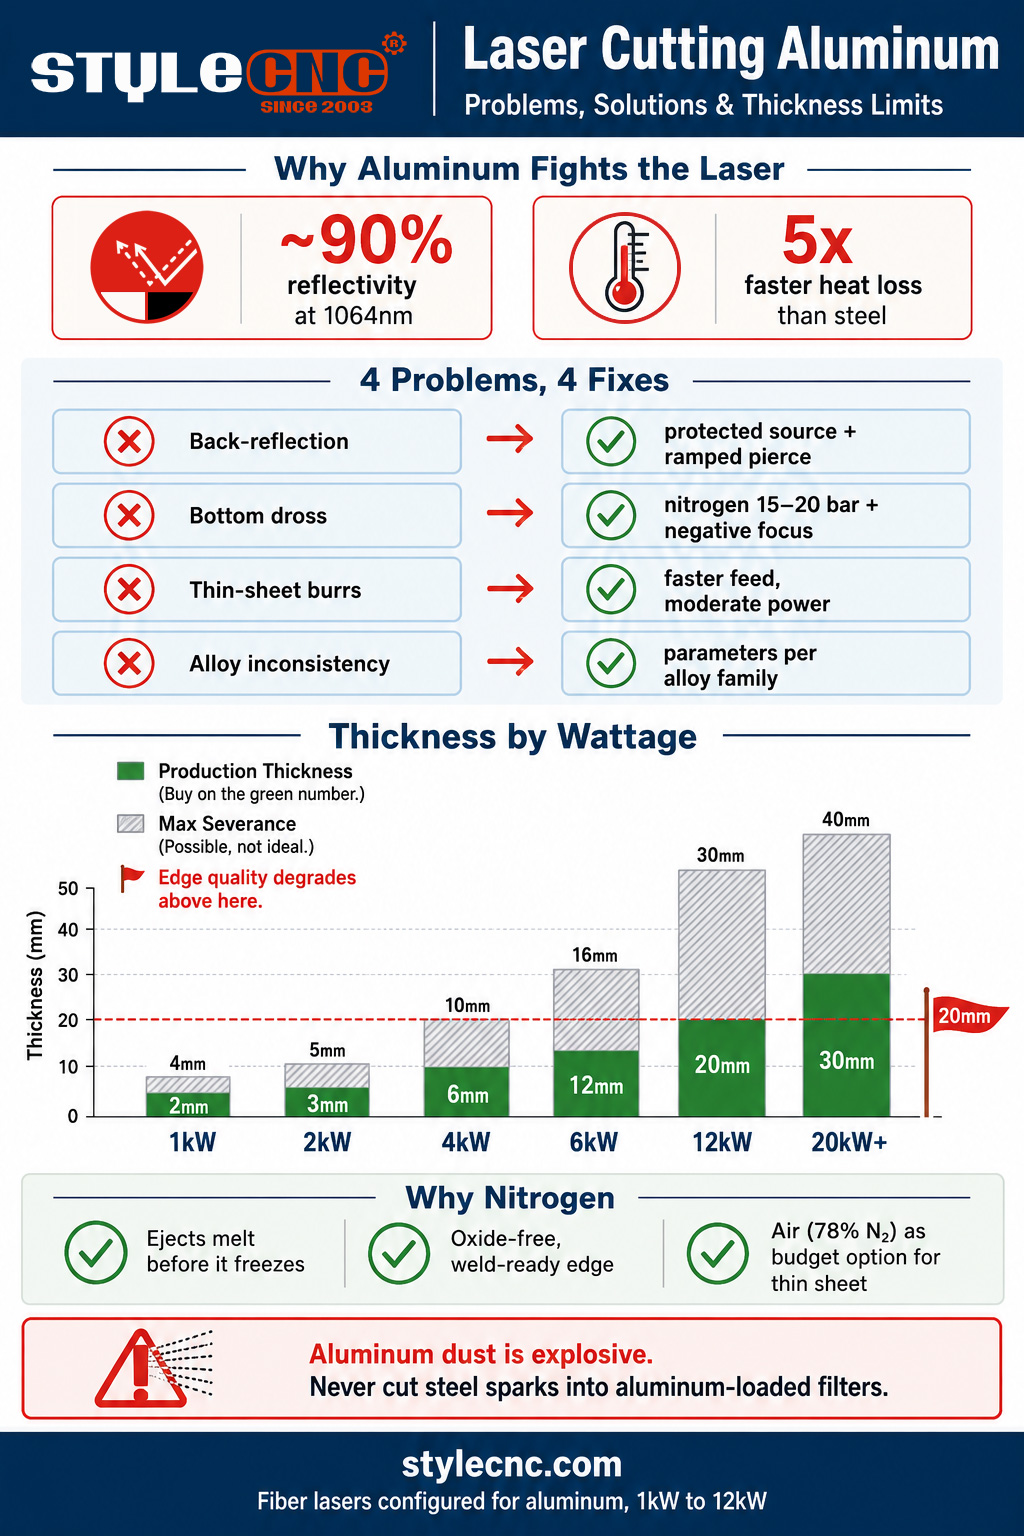
La primera es la reflectividad: el aluminio refleja aproximadamente el 90 % del haz de 1064 nm del láser de fibra a temperatura ambiente, por lo que solo una fracción de la potencia suministrada se acopla inicialmente al material. La segunda es la conductividad térmica: con aproximadamente 237 W/mK frente a unos 50 para el acero, el aluminio disipa el calor de la zona de corte casi cinco veces más rápido. El haz lucha por crear un baño de fusión mientras la lámina circundante lo enfría activamente. Todas las dificultades del corte láser de aluminio se reducen a estos dos valores.
Los 4 problemas que arruinan los cortes de aluminio (y sus soluciones)
PROBLEMA 1: Reflexión inversa
Por que sucedeEl aluminio sin cortar actúa como un espejo a 1064 nm. Durante la perforación, antes de que se forme el baño de fusión, una parte del haz se refleja directamente hacia arriba en la trayectoria óptica. En máquinas sin protección, esto puede dañar la óptica del cabezal de corte o, en casos graves, la propia fuente láser, razón por la cual las fuentes más antiguas incluían advertencias sobre el aluminio en sus manuales.
La soluciónLos láseres de fibra modernos incluyen protección contra la reflexión posterior (aisladores y sensores que detectan fallos en la fuente antes de que se produzcan daños). Confirme que su fuente sea apta para metales reflectantes, mantenga el cabezal perpendicular para evitar que los reflejos se enfoquen correctamente y utilice un procedimiento de perforación adecuado (potencia gradual, ligero desenfoque) para que la fase del espejo dure milisegundos en lugar de segundos.
PROBLEMA 2: Escoria en el borde inferior
Por que sucedeEl defecto característico del aluminio. El aluminio fundido es viscoso, y la alta conductividad de la lámina enfría el metal fundido tan rápidamente que se convierte en una pasta antes de que el gas auxiliar pueda expulsarlo. El metal semisolidificado se adhiere al fondo del corte y se congela formando un cordón duro y afilado que debe eliminarse mediante esmerilado. Una lámina más gruesa empeora la situación: mayor volumen de metal fundido, misma ventana de escape.
La soluciónLa eyección es más importante que la potencia. Utilice nitrógeno a alta presión (de 15 a 20 bares) con una boquilla más grande, ajuste el enfoque negativo (hacia el material) para que el corte se mantenga ancho en la parte inferior y permita la salida del material fundido, y reduzca la velocidad de alimentación entre un 10 y un 15 % con respecto a los ajustes equivalentes para acero. Si persiste la escoria, ajuste el gas, la boquilla, la distancia de separación y el enfoque antes de aumentar la potencia; una mayor potencia en un corte con eyección deficiente solo genera más material fundido que limpiar.
PROBLEMA 3: Rebabas y bordes ásperos en láminas delgadas
Por que sucedeEn láminas de menos de 3 mm, la causa habitual se invierte: demasiado calor, no demasiado poco. El exceso de potencia o la alimentación lenta sobrecalientan la aleación blanda, los bordes del corte se funden y la pieza sale con una rebaba elevada y un borde grisáceo y estriado en lugar de una superficie limpia y brillante.
La soluciónCorte aluminio delgado rápidamente con potencia moderada y nitrógeno limpio. Verifique el estado y el centrado de la boquilla (una boquilla desgastada o descentrada desvía el flujo de gas lateralmente y produce rebabas en un lado del corte), y mantenga el enfoque en la superficie o justo debajo de ella para obtener bordes nítidos. El aluminio de lámina delgada bien ajustado debe salir de la mesa brillante, sin rebabas y listo para la plegadora.
PROBLEMA 4: Resultados inconsistentes entre aleaciones
Por que sucedeLos operarios ajustan los parámetros en un trabajo y obtienen escoria en el siguiente porque el aluminio no es un material uniforme. La serie pura 1xxx se corta fácilmente, pero genera mucha escoria. Los grados marinos 5xxx son los que ofrecen el corte más limpio de las aleaciones comunes. La extrusión arquitectónica 6xxx requiere un control preciso de la velocidad para evitar quemaduras, y la placa aeroespacial de alta resistencia 7xxx es la más sensible a los parámetros y la más propensa a agrietarse de todas.
La soluciónAlmacene los parámetros por familia de aleación, no una configuración específica para cada tipo de aluminio. Cuando llegue una aleación nueva o incluso un lote nuevo, realice una prueba de corte breve y ajuste la velocidad y la presión antes de procesar la lámina. Los 15 minutos de prueba cuestan menos que un solo lote desechado.
Tabla de espesores de corte láser de aluminio por potencia
La distinción más importante en cualquier cálculo de espesor radica en la diferencia entre el espesor máximo de corte y el espesor de producción. El espesor máximo de corte implica que el haz pasa lentamente, con una calidad de borde que podría requerir retoques. El espesor de producción garantiza una velocidad constante, bordes limpios y repetibilidad. Compre y cotice en función del número de producción.
| Poder del laser | Espesor de producción | Máxima indemnización | Notas |
|---|---|---|---|
| 1 kW | 1 2 a mm | 3 4 a mm | Láminas finas, señalización, cerramientos. Limpio y rápido en su ventana. |
| De 1.5 a 2 kW | 2 3 a mm | 4 5 a mm | El punto de entrada para un trabajo de producción de aluminio fiable |
| 3 kW | 4 6 a mm | 8 10 a mm | Ubicación ideal para talleres de fabricación en general y trabajos a medida. |
| 6 kW | 8 12 a mm | 16 mm | Cubre adecuadamente la mayoría de las aplicaciones de aluminio. |
| 12 kW | 12 20 a mm | 25 30 a mm | La calidad de los bordes se degrada notablemente por encima de ~20 mm. |
| 20 kilovatios+ | 20 30 a mm | 40mm+ | Trabajo con placas; se requiere enfoque negativo profundo (-8 a -15 mm). |
Dos notas de física explican por qué la mesa se aplana en la parte superior. La relación potencia-espesor es sublineal: duplicar la potencia aumenta el espesor útil aproximadamente a la mitad, no al doble, porque el exponente en la relación potencia-espesor se sitúa alrededor de 0.65 para el corte por láser. Y en el caso específico del aluminio grueso, la conductividad de la lámina lo convierte en un disipador de calor: la potencia adicional se propaga lateralmente en el metal circundante y agranda el baño de fusión más rápido de lo que profundiza el corte, razón por la cual aumentar la potencia en un corte de placa gruesa con escoria generalmente espesa la escoria en lugar de limpiarla.
Para el panorama general de metales en acero, acero inoxidable y aluminio en cada nivel de potencia, el Referencia de espesor, velocidad y potencia de corte por láser de fibra Incluye las tablas multimateriales completas en las que encaja esta tabla específica para aluminio.
Por qué la asistencia de nitrógeno es importante para el aluminio.
En el corte por láser, el gas auxiliar cumple dos funciones: expulsa el metal fundido del corte y controla la composición química de la superficie de corte. En el caso del aluminio, ambas funciones las realiza el nitrógeno.
✓ Expulsión bajo presiónEl aluminio fundido, que se enfría rápidamente, debe salir del corte antes de convertirse en una pasta. El nitrógeno a una presión de 15 a 20 bares, mediante una boquilla de mayor diámetro, proporciona el chorro mecánico necesario para eliminar el metal fundido durante su breve período en estado líquido. Este es el factor más importante para reducir la escoria.
✓ Una cara cortada inerteLa asistencia de oxígeno, estándar en acero al carbono, reacciona con el aluminio para formar óxido de aluminio duro en el interior y alrededor del corte, lo que provoca rugosidad en el borde y dificulta cualquier soldadura o anodizado posterior. El nitrógeno mantiene la superficie de corte brillante, libre de óxido y lista para soldar directamente desde la mesa de trabajo.
✓ De todos modos, no hay ayuda para la combustión.El oxígeno se gana su lugar en el acero al carbono al aportar energía exotérmica al proceso de corte. El aluminio no ofrece tal beneficio que compense la penalización por óxido, por lo que el intercambio de oxígeno solo tiene desventajas.
✓ Aire comprimido como presupuesto medioEl aire comprimido contiene aproximadamente un 78 % de nitrógeno, y los modernos sistemas de aire a alta presión permiten cortar aluminio fino y mediano de forma aceptable a una fracción del costo del nitrógeno embotellado. Es normal que aparezca un ligero tinte grisáceo en el borde debido a la oxidación parcial. Para señalización y fabricación en general, es aceptable; para la preparación de soldadura y piezas que se van a anodizar, se recomienda usar nitrógeno.
Nota sobre el coste prácticoEl consumo de nitrógeno aumenta considerablemente con la presión y el tamaño de la boquilla, lo cual coincide con las necesidades de los talleres que cortan aluminio a diario. Los talleres que cortan aluminio a diario suelen justificar la compra de un generador de nitrógeno más rápidamente que los que solo trabajan con acero, y vale la pena probar la opción de asistencia neumática en piezas reales antes de asumir que el gas embotellado es la única alternativa.
Nota de seguridad que nadie debería pasar por alto: Polvo de aluminio
El polvo fino de aluminio es explosivo, y el corte por láser lo genera. El peligro no reside en el corte en sí, sino en el sistema de recolección de polvo: las partículas finas de aluminio que se acumulan en los filtros crean una carga de combustible, y el escenario de accidente clásico consiste en cortar acero, cuyas chispas actúan como fuente de ignición, en un sistema de extracción ya cargado de polvo de aluminio.
Las normas de protección son sencillas. Mantenga el sistema de extracción de polvo limpio según un programa establecido, nunca mezcle chispas de acero con filtros cargados de aluminio (separe el trabajo o limpie entre cambios de material) y siga las instrucciones del fabricante del sistema de extracción para separadores húmedos o parachispas cuando el volumen de aluminio sea elevado. Todo taller que utilice láser de fibra para cortar aluminio a gran escala debería considerar esto como un procedimiento estándar, no como conocimiento tácito.
STYLECNC Láseres de fibra para aluminio
STYLECNC Las máquinas de corte por láser de fibra se envían con la configuración que exige el aluminio: fuentes protegidas contra la retroreflexión aptas para metales reflectantes, circuitos de gas auxiliar de alta presión para trabajar con nitrógeno a 15-20 bar y bibliotecas de parámetros de corte con ajustes específicos para cada aleación de aluminio. La mejor máquina de corte de metales por láser de fibra La línea cubre el rango de 1.5 a 6 kW donde se encuentra la mayor parte de la fabricación de aluminio, y la cortadora láser de chapa La configuración está orientada al trabajo con láminas delgadas y medianas, que predominan en la producción de carcasas, señalización y paneles.
Para los talleres que se adentran en la chapa gruesa, el máquina de corte de metales por láser de fibra de alta potencia se escala a la clase de 12 kW donde el aluminio de producción de 20 mm se vuelve realista. Y para una visión real de la capacidad de nivel básico, el 1000W Vídeo de corte láser de fibra IPG de aluminio de 3 mm muestra exactamente cómo se ve la fila inferior de la tabla de espesores en el material real. Contacte con el STYLECNC Contáctanos en función de tus aleaciones, rango de espesor y volumen mensual para obtener una configuración y una recomendación de sistema de gas que se adapten a tus necesidades de trabajo con aluminio.
Preguntas frecuentes
¿Puede un láser de fibra cortar aluminio sin dañarse?
Sí, en cualquier máquina moderna. El temor histórico proviene de la reflectividad del aluminio, cercana al 90 % en la longitud de onda de la fibra: durante la perforación, la superficie sin cortar refleja la energía del haz hacia la óptica, y las fuentes antiguas sin protección podían dañarse. Las fuentes de fibra actuales se envían con aislamiento de reflexión y sensores que detectan fallos de forma segura, razón por la cual el aluminio es ahora un material de producción habitual. Confirme la clasificación de reflectividad del metal de la fuente antes de comprarla y luego corte con confianza.
¿Por qué hay escoria en mis cortes láser de aluminio?
Debido a que el aluminio fundido se enfría demasiado rápido para escapar, la lámina conduce el calor aproximadamente cinco veces más rápido que el acero, por lo que el metal fundido se vuelve pastoso en el corte y se solidifica en el borde inferior antes de que el gas lo expulse. La solución que funciona es: aumentar la presión del nitrógeno a entre 15 y 20 bares, instalar una boquilla más grande, aumentar el enfoque (negativo) en el material y disminuir la velocidad de avance entre un 10 y un 15 por ciento. Aumentar la potencia solo después de que la expulsión sea correcta; aumentar la potencia en un corte con expulsión deficiente solo genera más escoria.
¿Qué grosor máximo puede alcanzar el aluminio cortado con láser?
En términos de producción, según la potencia: 1 kW maneja de 1 a 2 mm, 3 kW de aproximadamente 4 a 6 mm, 6 kW de aproximadamente 8 a 12 mm, y 12 kW de 12 a 20 mm con una separación máxima cercana a los 30 mm. Por encima de los 20 mm, la calidad del borde se degrada independientemente de la potencia, ya que la conductividad del aluminio dispersa la energía del haz lateralmente en la lámina más rápido de lo que profundiza el corte. Cotice los trabajos según el espesor de producción, no según el valor de separación indicado en el folleto.
¿Necesito nitrógeno para cortar aluminio con láser?
Para obtener bordes limpios, listos para soldar y anodizar, sí: el nitrógeno a alta presión expulsa el metal fundido y mantiene la superficie de corte libre de óxido, mientras que el oxígeno daña el aluminio al formar óxido duro en el borde sin ningún beneficio de combustión. La alternativa económica es el aire comprimido a alta presión, que contiene un 78 % de nitrógeno y corta aluminio de espesor medio de forma aceptable, con un ligero tinte grisáceo en el borde. Para señalización y trabajos de fabricación en general se puede usar aire; para la preparación de soldadura y trabajos de acabado se debe usar nitrógeno.
¿Dónde una CO2 ¿Aluminio cortado con láser?
Mal, y no se recomienda. El aluminio refleja el CO2 La longitud de onda de 10.6 micras del láser es incluso más intensa que la de la fibra, por lo que el acoplamiento es peor, el riesgo de reflexión posterior es mayor y la ventana de espesor práctica es estrecha. Esta es una de las principales razones por las que la fabricación de metales se decantó decisivamente por las fuentes de fibra: el haz de 1064 nm absorbe varias veces mejor en el aluminio, convirtiendo una marginal CO2 transformarlo en un proceso rutinario de fibra.
¿Por qué las diferentes aleaciones de aluminio se cortan de forma tan distinta?
La composición química de la aleación modifica su comportamiento en estado fundido. El aluminio puro de la serie 1xxx se corta fácilmente, pero produce la escoria más densa. Las aleaciones marinas de la serie 5xxx son las preferidas por su corte limpio. Las aleaciones arquitectónicas de la serie 6xxx requieren un control preciso de la velocidad para evitar quemaduras, y la placa aeroespacial de la serie 7xxx es la más sensible a los parámetros y propensa a agrietarse. La variación entre lotes añade un factor adicional incluso dentro de una misma aleación. La solución práctica consiste en una biblioteca de parámetros para cada familia de aleaciones y una prueba de corte rápida cada vez que se recibe material nuevo.
Lo más importante es...
El aluminio se corta perfectamente con láseres de fibra si la configuración respeta sus dos propiedades principales. La reflectividad se soluciona con fuentes de luz modernas y protegidas y una perforación precisa. La conductividad, causa de la escoria y del límite de espesor, se soluciona mediante la expulsión: nitrógeno a alta presión, la boquilla adecuada, enfoque negativo y velocidad óptima. Ajuste la potencia a la columna de espesor de producción en lugar de a la especificación de corte, mantenga parámetros específicos para cada aleación y mantenga limpio el sistema de extracción de polvo.
STYLECNC configura máquinas de corte por láser de fibra para trabajos con aluminio desde cortadoras de chapa de 1 kW hasta sistemas de placas de 12 kW, con los circuitos de gas y bibliotecas de parámetros que el material requiere. Enviar el STYLECNC Combina tu rango de espesor y aleaciones para obtener una recomendación basada en las cifras anteriores.