¿Qué gas de asistencia debería usar?
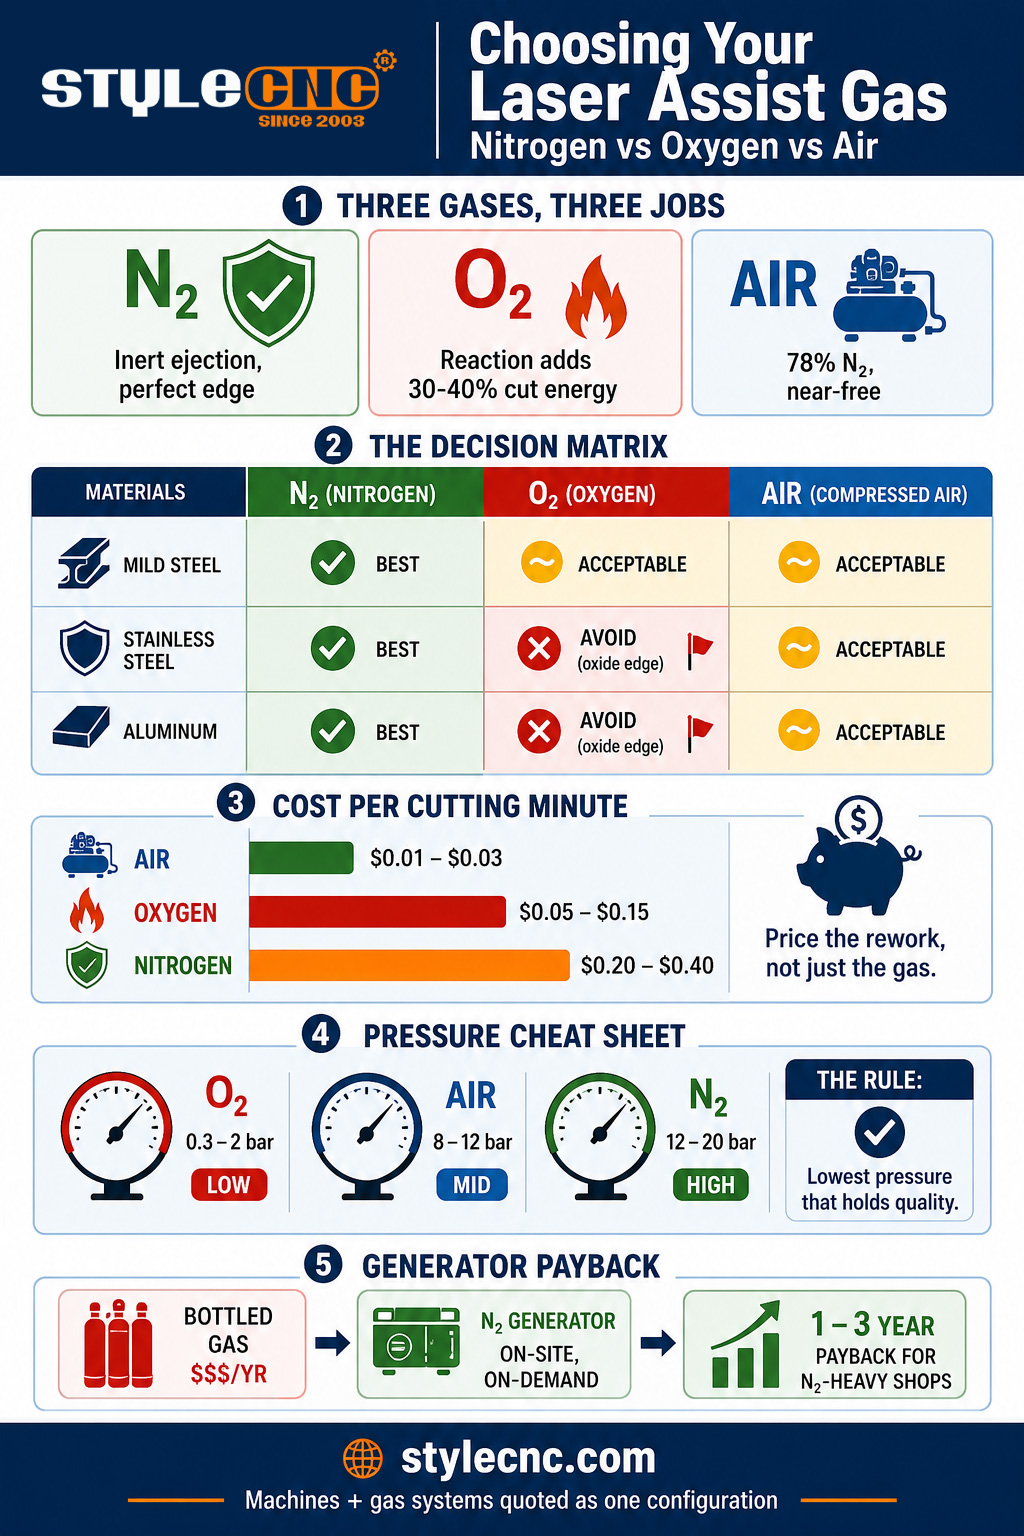
Utilice oxígeno para acero al carbono de más de 6 mm, ya que su reacción exotérmica aporta energía de corte a baja presión y bajo costo. Utilice nitrógeno para acero inoxidable, aluminio y cualquier borde que deba estar libre de óxido y listo para soldar, a una presión de 12 a 20 bar. Utilice aire comprimido seco y libre de aceite para acero dulce de espesor fino a medio y trabajos no estéticos, ya que su costo casi nulo compensa el ligero óxido que produce en el borde.
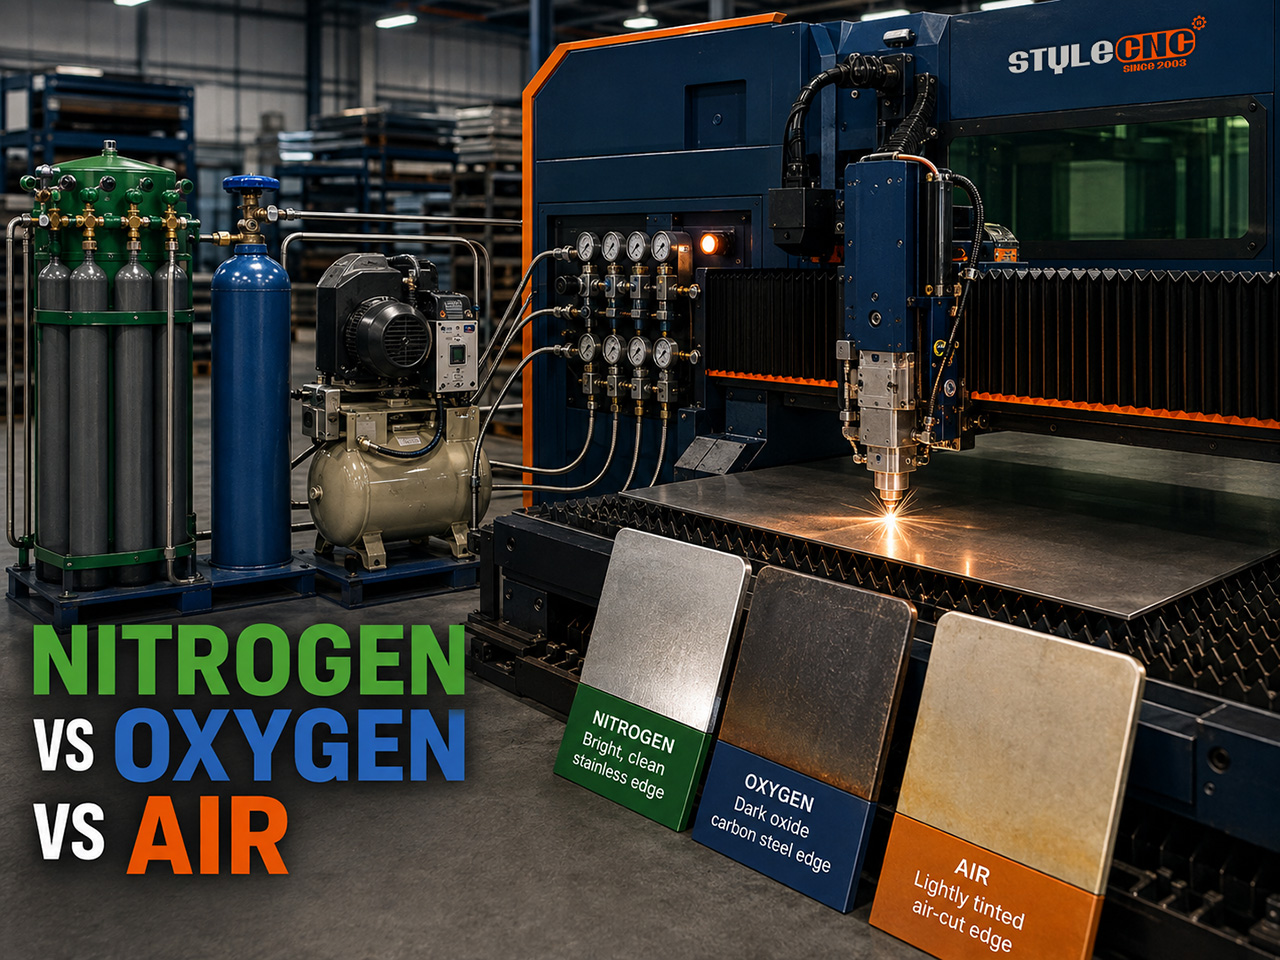
El gas auxiliar cumple dos funciones. Mecánicamente, expulsa el metal fundido del corte antes de que se solidifique, lo cual determina en gran medida la calidad del filo. Químicamente, alimenta o protege el corte: el oxígeno reacciona con el hierro caliente y aporta entre un 30 y un 40 por ciento de la energía total de corte en acero al carbono, mientras que el nitrógeno permanece inerte y deja la superficie de corte tal como la dejó el haz. El aire, compuesto por un 78 % de nitrógeno y un 21 % de oxígeno, realiza ambas funciones de forma diluida. Cada decisión de selección implica un equilibrio entre estas composiciones químicas y sus diferentes costes.
Comparativa: Calidad del borde, velocidad, presión y coste
La tabla a continuación compara los tres gases según los factores que determinan la compra y la cotización en la práctica. La fila "Medición" indica la base de comparación para que las cifras sean comparables y no tan vagas como las de un folleto.
| Factor | Nitrógeno | Oxígeno | Aire Comprimido |
|---|---|---|---|
| Measurement | Fibra típica de 1 a 6 kW, lámina de 1 a 12 mm, configuración de producción | Misma base, enfoque en el acero al carbono | Misma base, aire seco sin aceite |
| Mecanismo de corte | Expulsión de material fundido inerte únicamente | La reacción exotérmica añade 30 a 40% de energía recortada | Ambos diluidos (78% N2, 21% O2) |
| Presión de trabajo | 12 a 20 bar | 0.3 a 2 bar | De 8 a 12 bares (aumentado a ~17) |
| Flujo de gas | 300 a 500+ L/min | De 20 a 60 l / min | Suministrado por compresor, de alto volumen |
| Coste por minuto de corte | $0.20 a 0.40 (0.60+ en zonas de alta presión) | $0.05 a 0.15 | $0.01 a 0.03 (electricidad) |
| borde de acero dulce | Brillante, libre de óxido, listo para soldar. | Corte rápido, capa de óxido oscuro | Tinte de óxido claro, buena relación calidad-precio. |
| Borde de acero inoxidable | Brillante, listo para pintar y soldar (el estándar) | Borde de óxido de cromo contaminado; evitar | Ligero amarilleamiento; aceptable como efecto no cosmético. |
| Borde de aluminio | Limpio, listo para anodizar (el estándar) | Óxido duro, borde áspero; evitar | Lámina fina aceptable con tinte gris. |
| Personaje de velocidad | Más rápido en láminas delgadas, potencia limitada en láminas gruesas. | Más rápido en acero al carbono grueso | Casi nitrógeno en calibres delgados |
| Ideal para | Trabajos de acero inoxidable, aluminio, acabados cosméticos y preparación para soldadura. | Acero al carbono de 6 mm o más | Acero dulce de espesor delgado a medio, trabajo de alto volumen y presupuesto ajustado. |
La fila de acero inoxidable merece una advertencia aparte. A temperaturas de corte, incluso trazas de oxígeno reaccionan con el cromo del acero inoxidable y dejan un borde de óxido contaminado que repele la pintura y compromete las soldaduras. Por eso, el nitrógeno no es una opción preferible para el acero inoxidable, sino el estándar, y por eso una comparación de costos honesta incluye el retrabajo: el nitrógeno, que es caro, resulta barato comparado con el trabajo de lijado de mil soportes.
El cálculo del costo por pieza
Analicemos los datos con un ejemplo concreto: un soporte con un tiempo de corte de 60 segundos en chapa de 2 mm, cuyo pedido consta de 1,000 unidades.
✓ OxígenoA un costo de entre 0.05 y 0.15 $por minuto de corte, el gas añade aproximadamente entre 0.05 y 0.15 $por pieza, o entre 50 y 150 $en total. El borde presenta una capa de óxido que debe limpiarse antes de soldar o aplicar recubrimiento en polvo.
✓ NitrógenoA un costo de entre 0.20 y 0.40 $por minuto, el gas añade entre 0.20 y 0.40 $por pieza, lo que supone entre 200 y 400 $por ciclo. El borde se termina tal como se corta: sin desbarbado ni desengrasado, directamente para soldar o recubrir. Si la eliminación de óxido costara incluso 20 segundos de mano de obra por pieza, el nitrógeno resulta más económico a pesar del mayor costo del gas.
✓ El aire comprimidoCon un costo de entre 0.01 y 0.03 $por minuto de electricidad del compresor, el gas añade entre 0.01 y 0.03 $por pieza, y entre 10 y 30 $por ciclo, tras una inversión inicial de entre 5,000 y 20,000 $en un compresor, secador y sistema de filtración sin aceite. Para piezas de acero dulce que de todas formas se pintan, este es el costo mínimo del sector.
La escala vuelve a cambiar la respuesta. Una operación de dos turnos que realiza trabajos con alto consumo de nitrógeno puede gastar cientos de miles de dólares anuales en gas embotellado o a granel, lo que justifica la instalación de un generador de nitrógeno in situ; con ese consumo, la inversión suele amortizarse en 1 a 3 años. Y, de paso, evite la trampa de la pureza: el gas auxiliar no necesita una pureza del 99,9
Asistencia a la presión del gas por espesor
El ajuste de presión depende del material y del gas, aumentando con el espesor para el nitrógeno y disminuyendo con el espesor para el oxígeno. Ventanas de inicio para el trabajo con láser de fibra:
| Material y espesor | Gas | Presión inicial |
|---|---|---|
| Acero dulce de 1 a 6 mm | Aire o nitrógeno | De 8 a 12 bar (aire) / de 10 a 14 bar (N2) |
| Acero dulce de 6 a 20 mm | Oxígeno | De 0.5 a 2 bares, disminuyendo a medida que aumenta el espesor. |
| Acero inoxidable de 1 a 6 mm | Nitrógeno | 10 a 16 bar |
| Acero inoxidable de 6 a 12 mm | Nitrógeno | 16 a 20 bares, boquilla más grande |
| Aluminio de 1 a 6 mm | Nitrógeno (o aire, ligero) | 12 a 16 bar |
| Aluminio de 6 a 12 mm | Nitrógeno | De 16 a 20 bares, enfoque negativo |
Dos hábitos de consumo protegen el presupuesto. Utilice la presión más baja que mantenga la calidad del borde, ya que el caudal y el costo aumentan considerablemente con la presión y el diámetro de la boquilla. Además, mantenga las boquillas centradas y ajustadas al grosor: una boquilla desalineada o de tamaño excesivo puede generar pérdidas de más de diez dólares por hora sin mejorar en absoluto el corte.
El gas es un insumo entre varios que determinan la calidad del corte final; el Guía de factores de rendimiento del láser de fibra cubre cómo la presión interactúa con el enfoque, la distancia de la boquilla y la velocidad, y la CO2 Referencia de parámetros de corte láser contiene el nivel de detalle de configuración para CO2 plataformas, donde se aplican los mismos 3 gases.
Adaptación del sistema de gas a la máquina
La estrategia de gas es una decisión de configuración, no una idea de último momento. El trabajo con acero inoxidable con alto contenido de nitrógeno necesita el circuito de gas de alta presión, la válvula proporcional y la biblioteca de boquillas que máquina de corte por láser de acero inoxidable La configuración se construye en torno a. Los talleres con sistema primario de aire necesitan que el compresor, el secador y la filtración se especifiquen con la máquina en lugar de atornillarlos posteriormente. Dígale al STYLECNC Combina tu mezcla de materiales y las horas de corte mensuales, y el sistema de gas, la recomendación de generador frente a gas embotellado y la configuración de la máquina se presentan en un presupuesto personalizado.
Preguntas frecuentes
¿Cuál es la diferencia entre el nitrógeno y el oxígeno en el corte por láser?
El oxígeno participa en el corte: reacciona exotérmicamente con el hierro caliente, aportando entre un 30 y un 40 por ciento de la energía de corte en acero al carbono, lo que permite cortar acero dulce grueso rápidamente a solo 0.3 a 2 bares. El inconveniente es una capa oscura de óxido en el borde. El nitrógeno es inerte y funciona simplemente expulsando el metal fundido a 12-20 bares, dejando un borde brillante, sin óxido y listo para soldar, aunque con un coste de gas varias veces superior. El oxígeno proporciona velocidad en acero al carbono; el nitrógeno garantiza la calidad del borde en cualquier superficie.
¿Se puede cortar con láser utilizando aire comprimido?
Sí, y los talleres modernos lo hacen cada vez más. El aire comprimido seco y libre de aceite a 8-12 bar (a menudo aumentado a 17 bar) corta acero dulce, galvanizado y aluminio delgado a un costo aproximado de $0.01-0.03 por minuto de corte en electricidad, frente a $0.20-0.40 para el nitrógeno. Al contener un 21 % de oxígeno, el aire deja un ligero tinte de óxido, por lo que es más adecuado para piezas pintadas y no cosméticas que para acero inoxidable para preparación de soldadura. El requisito inicial es un compresor, secador y sistema de filtración con las especificaciones adecuadas, que generalmente cuesta $5,000-20,000.
¿Por qué se requiere nitrógeno para el acero inoxidable?
El oxígeno contamina químicamente el filo. A la temperatura de corte, incluso trazas de oxígeno reaccionan con el cromo del acero inoxidable y dejan una capa de óxido que repele la pintura y compromete la integridad de la soldadura, convirtiendo cada pieza en un trabajo de rectificado. El nitrógeno mantiene la superficie de corte inerte y brillante, con el acabado original. El mayor consumo de gas suele ser más económico que el coste de reprocesamiento que elimina, razón por la cual el nitrógeno es el estándar de la industria en acero inoxidable, en lugar de una opción premium.
¿Qué presión de gas de asistencia debo usar?
Por material y gas: en acero al carbono, la presión de oxígeno es baja, de 0.3 a 2 bar, y disminuye a medida que aumenta el espesor debido a que la reacción química realiza el trabajo. En acero al carbono, la presión de nitrógeno es alta y aumenta con el espesor, aproximadamente de 10 a 16 bar en acero inoxidable y aluminio delgados, y de 16 a 20 bar con boquillas más grandes a partir de 6 mm. Para acero dulce ligero, la presión de aire se sitúa entre 8 y 12 bar. Comience dentro del rango de presión recomendado y luego ajústela a la presión más baja que mantenga la calidad del borde, ya que el consumo y el costo aumentan considerablemente con cada bar adicional.
¿Cuándo resulta rentable un generador de nitrógeno?
Cuando el consumo es constante y elevado, el nitrógeno embotellado y a granel tiene un costo por volumen más el alquiler del tanque, la entrega y las pérdidas por evaporación. El corte intensivo con nitrógeno en dos turnos puede superar las seis cifras anuales solo en gas. Los generadores de membrana o PSA in situ compensan esto con una inversión inicial y el consumo de electricidad, con un período de recuperación de la inversión generalmente estimado entre 1 y 3 años para las plantas que utilizan nitrógeno como gas principal. Las plantas que operan en un solo turno o que utilizan oxígeno como gas principal suelen seguir utilizando gas suministrado.
Lo más importante es...
La selección del gas auxiliar se reduce a tres frases. Oxígeno para acero al carbono grueso, donde la reacción proporciona un gran poder de corte y el borde oxidado es aceptable. Nitrógeno donde el borde debe tener el mismo acabado que el corte: acero inoxidable, aluminio, preparación para soldadura y trabajos de acabado. Aire donde la pieza tolera un ligero tinte de óxido y el volumen favorece el uso del gas más económico del taller. Calcule el precio del retrabajo, no solo del gas, y la respuesta correcta generalmente se encuentra fuera de la lista de piezas.
STYLECNC configura cortadoras láser de fibra con el circuito de gas adaptado al trabajo, desde cortadoras de chapa con alimentación primaria de aire hasta nitrógeno de alta presión. sistemas de corte de acero inoxidableEnvíenos la combinación de materiales y los volúmenes para obtener una recomendación de máquina más gas basada en los cálculos anteriores.